
Neylon, ümumi bir mühəndislik plastiki olaraq, əla möhkəmliyi, aşınmaya davamlılığı və öz-özünə yağlama xüsusiyyətlərinə görə maşınqayırma, avtomobil, elektrik və digər sahələrdə geniş istifadə olunur. O, yalnız enjeksiyon qəlibləmə üçün deyil, həm də CNC emalı üçün çox uyğundur. Neylonun əsas xüsusiyyətlərindən başlayaraq, neylon materiallarının dəqiq istehsala daha səmərəli şəkildə necə tətbiq olunacağını daha dərindən anlamağınıza kömək etmək üçün onun CNC emalındakı praktik bacarıqlarını və tədbirlərini sistematik şəkildə izah edəcəyəm.
Hansı Is Nylon
Neylon sintetik polimerdir, tam adı poliamiddir və ilk dəfə 1935-ci ildə DuPont tərəfindən hazırlanmış və mühəndislik istehsalında geniş istifadə olunur. Faktiki layihələrdə mən ən çox əla mexaniki möhkəmliyə (PA66 dartılma möhkəmliyi 80-90 MPa), yaxşı aşınma müqavimətinə, aşağı sürtünmə əmsalı 0.25-ə malik və quru sürtünmə şəraitində uzun müddət işləyə bilən PA6 və PA66-dan istifadə edirəm.
Neylon həmçinin yaxşı yağ və qələvi müqavimətinə, eləcə də əla elektrik izolyasiya xüsusiyyətlərinə malikdir və bu da onu avtomobil hissələri, elektron komponentlər, sürüşmə hissələri, dişlilər və sənaye kasnaqları üçün ideal bir material halına gətirir.
CNC emalında neylon, termoplastikliyi və orta sərtliyinə görə torna, freze və qazma əməliyyatları üçün çox uyğundur. Xüsusilə yüngül və öz-özünə yağlanan materiallara yüksək tələblər qoyulduğu hallarda, neylon sistem səs-küyünü və texniki xidmət xərclərini azaltmaqla yanaşı, bəzi metal hissələri effektiv şəkildə əvəz edə bilər.
İstər möhkəmləndirilməmiş PA6 , istərsə də 30% şüşə liflə möhkəmləndirilmiş PA66-GF30 olsun , mən münasib alət seçimi və emal parametrləri sayəsində ±0.05 mm tolerantlığa nail ola bilərəm. Struktur və funksional hissələr üçün neylon həmişə tövsiyə etdiyim səmərəli materiallardan biridir.
Ümumi Types Of Nylon And Tvaris Performans Drəylər
İştirak etdiyim müxtəlif layihələrdə neylon yalnız möhkəmliyi və möhkəmliyi ilə tanınmır, həm də müxtəlif tətbiq tələblərinə cavab vermək üçün müxtəlif modifikasiya olunmuş modellərə malikdir. Ən çox istifadə edilən növlərə PA6, PA66, PA12 və şüşə lifli möhkəmləndirilmiş neylon daxildir. Aralarındakı performans fərqləri emal strategiyasına və terminal tətbiqinin performansına birbaşa təsir göstərir . Yalnız müxtəlif növlər deyil, həm də hər bir sinfin fiziki xüsusiyyətləri də əhəmiyyətli dərəcədə fərqlidir.
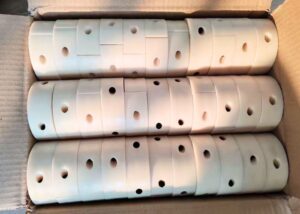
CNC emal layihələrimdə hissənin məqsədinə, mexaniki tələblərə və ətraf mühit şəraitinə əsasən uyğun neylon modeli seçəcəyəm. Aşağıda bir neçə ümumi neylon materialının təhlili verilmişdir:
PA6 (Neylon 6)
PA6, xüsusilə kasnaklar, istiqamətləndirici relslər və ümumi struktur hissələri üçün ən çox emal etdiyim neylonlardan biridir. Dartılma möhkəmliyi 80 MPa-ya qədər, qırılma zamanı uzanma isə 50%-ə qədərdir və yaxşı zərbəyə davamlılığa və möhkəmliyə malikdir. Bununla belə, suyun udma nisbəti 2.5%-ə qədərdir və rütubət dəyişiklikləri ölçü dəqiqliyinə təsir edəcək, ona görə də adətən emaldan əvvəl onu 6-12 saat (80°C) qurutmalıyam.
PA66 (Neylon 66)
PA6 ilə müqayisədə PA66 daha yüksək kristallığa, dartılma möhkəmliyinə 85-95 MPa-ya qədər artmış və istilik deformasiya temperaturu 250°C-yə (0.45MPa-dan aşağı) çatır. Tez-tez yüksək qüvvələrə məruz qalan bağlayıcılar, dişlilər, bərkidicilər və s. kimi hissələrin istehsalında istifadə olunur. Daha güclü sərtliyə malikdir, eyni zamanda yüksək higroskopiklik problemi də var və emaldan əvvəl tam qurudulmalıdır.
PA12
PA12, tibbi möhürlər, pnevmatik armaturlar və s. kimi yüksək ölçülü stabillik və aşağı su udma tələb edən layihələr üçün ilk seçimimdir. Su udma qabiliyyəti 0.2%-ə qədərdir və emaldan sonra ölçülü saxlanması əladır. Dartılma gücü bir qədər aşağıdır (təxminən 50-60 MPa), lakin kimyəvi müqaviməti və zərbəyə davamlılığı əladır, bu da onu dəqiq struktur hissələr üçün uyğun edir.
30% Şüşə Lifli Dəmir Neylon
Bu model dartılma möhkəmliyini 90 MPa-dan çox artıra bilər, bəziləri isə 130 MPa-ya çata bilər. Yüksək möhkəmlikli dayaq hissələrini (məsələn, mötərizələr və yük daşıyan qabıqlar) emal edərkən ilk seçimimdir. Sərtliyi, ölçülü sabitliyi və istilik deformasiya temperaturu möhkəmləndirilməmiş neylondan daha yüksəkdir, lakin emal zamanı alətin aşınması əhəmiyyətli dərəcədə artır. Alətin ömrünü uzatmaq və daha yaxşı səth keyfiyyəti əldə etmək üçün ümumiyyətlə karbid alətlərindən istifadə edirəm və onları duman soyutması ilə tamamlayıram.
Can Nylon Be Pemal olunmuş By CNC
Neylon, CNC emalı üçün uyğun olan, yaxşı kəsmə performansına və geniş emal uyğunluğuna malik bir mühəndislik plastikidir. Emal çətinliyi orta səviyyədədir, eyni zamanda material gərginliyini idarə etmək, alət seçimi, soyutma metodu və s. kimi əsas bacarıqlara yiyələnməyi tələb edir. Xüsusilə kütləvi istehsalda ölçülü sabitlik, higroskopiklik və istilik genişlənməsi əvvəlcədən idarə olunmalıdır, əks halda tolerantlıq sapması və ya səth qüsurlarının baş vermə ehtimalı çox yüksəkdir.
Hazırlıq Work Before Nylon Pemal (Süç As Atavlama, Drying)
Neylon higroskopikdir, ona görə də emaldan əvvəl qurutma vacibdir. Məsələn, PA6-nın su udma nisbəti 2.5%-ə qədərdir və yaş olduqda ölçüləri 0.3%-dən çox genişlənə bilər. Mən ümumiyyətlə nəmlik miqdarının 0.2%-dən aşağı düşməsini təmin etmək üçün onu 80°C-də 8-12 saat quruduram. Bundan əlavə, yüksək gərginliyə malik qəliblənmiş blanklar üçün (məsələn, inyeksiya ilə qəliblənmiş hissələr) daxili gərginliyi aradan qaldırmaq və emal zamanı əyilmə və ya çatlamanın qarşısını almaq üçün tavlama (90°C-100°C 2 saat) üsulunu nəzərdən keçirəcəyəm.
Tövsiyə Mağrıyan Pparametrlər (Csöyüş Ssidiyə çıxmış, Feed, Depth Of Cut)
Neylon növündən asılı olaraq, emal parametrləri bir qədər fərqlidir:
PA6/PA66
Kəsmə sürəti: 180–250 m/dəq
Qidalanma sürəti: 0.1-0.3 mm/rev
Kəsmə dərinliyi: 0.5–1.5 mm
30% şüşə lifli neylon
kəsmə sürəti: 100-180 m/dəq (çünki şüşə lif aləti aşındırır)
Karbid alətlərindən və ya titan örtüklü HSS alətlərindən istifadə edin və temperaturu sabit saxlamaq üçün sprey soyutma sistemindən istifadə edin.
Bir çox təcrübədə, çip qırıcısı olan bir alətin istifadəsinin çiplərin dolaşıqlığını azalda, istilik yığılmasını azalda və səth keyfiyyətini yaxşılaşdıra biləcəyini aşkar etdim.
Ümumi Processing Pproblemlər And Shəllər (Edge Cələ salmaq, Egenişlənmə)
Problem 1: Çoxlu Chipping/BurrsNylon
yüksək möhkəmliyə malikdir. Alət kifayət qədər iti deyilsə və ya yem çox güclüdürsə, materialı kəsmək əvəzinə çəkmək asandır. Həll yolu kiçik bir dırmıq bucağı olan iti bir alətdən istifadə etmək və yem sürətini 0.1 mm/dövr sürətinə endirməkdir.
Problem 2: Ölçü Egenişlənmə/Dformalaşma
əsasən nəmin udulması və ya qeyri-bərabər lokal isitmə nəticəsində stressin aradan qaldırılmasına səbəb olur. Mən materialı əvvəlcədən qurutmaqla və mərhələli kobudlaşdırma + bitirmə strategiyasından istifadə etməklə bunun qarşısını alıram. Məsələn, kobudlaşdırma və bitirmə arasında 4 saatlıq interval materialın sabitləşməsinə kömək edir.
Yerüstü Tmüalicə Mmetodlar (Pcilalama, Dyeing, Svə partlatma)
Neylon səthinin özü nisbətən hamar olsa da, xüsusi tələblər varsa, mən adətən bunu edirəm:
Mexaniki cilalama : şəffaflığı və ya hamarlığı artırır (Ra <0.8 μm)
Boyama : xüsusi rənglər üçün istifadə olunur, adətən istehlakçı məhsulu korpuslarında görülür
Qumlama : Sürtünmə xüsusiyyətlərini yaxşılaşdırmaq və ya mat effekt əldə etmək üçün, tez-tez əl hissələrində istifadə olunur!
Müqayisəli Analiz Of Nylon And Other Emühəndislik Psonluqlar
Həqiqi emal layihələrində neylon tez-tez POM, ABS və polikarbonat (PC) kimi digər ümumi mühəndislik plastikləri ilə müqayisə edilir. Təcrübəm göstərir ki, neylon orta möhkəmlik, aşınma müqaviməti və özünü yağlama tələblərinə malik hissələr üçün uyğundur, POM isə daha aşınmaya davamlıdır, ABS yüngüldür, lakin möhkəmliyi zəifdir və PC şəffaflıq və zərbəyə davamlılıq baxımından qalib gəlir. Materialların seçilməsinin açarı performans uyğunluğunda, xüsusən də sürtünmə əmsalına, higroskopikliyə və istilik deformasiya temperaturuna diqqət yetirməkdədir.
| Müqayisə Ölçüləri | Neylon (PA6/PA66) | POM (Polioksimetilen) | ABS (Akrilonitril Butadien stirol) | Polikarbonat (PC) |
| Sürtünmə əmsalı | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Müqavimətə davam edin | ★ ★ ★ ★ ☆ | ★ ★ ★ ★ ★ | ★ ★ ☆ ☆ ☆ | ★ ★ ☆ ☆ ☆ |
| Zərbə gücü | mühit | mühit | ümumən | Çox yüksək (>850 J/m3) |
| Ölçü sabitliyi | Orta (yüksək higroskopiklik) | Yüksək (aşağı higroskopiklik) | yüksək | mühit |
| İstilik əyilmə temperaturu | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| İşləmə performansı | əla | əla | əla | ümumən |
| Tövsiyə olunan istifadə | Ötürücülər, Sürüşmə Blokları, Vtulkalar | Kasnaklar, yataklar, dayaqlar | Korpuslar, oyuncaqlar, struktur dayaqlar | Şəffaf örtük, zərbəyə davamlı qabıq |
Ümumi Industry APplication Ssenarios Neylondan
CNC emal layihələrimdə neylon materialları yüngül çəkisi, yüksək möhkəmliyi, öz-özünə yağlanması və əla elektrik izolyasiya xüsusiyyətlərinə görə bir çox əsas sənayedə geniş istifadə olunur. İstər avtomobil, istər elektronika, istərsə də tibbi avadanlıq sahələrində olsun, mexaniki tələblərinə, ətraf mühit şəraitinə və tənzimləyici standartlara uyğun olaraq uyğun neylon növünü (məsələn, PA6, PA66, PA12, şüşə lifli möhkəmləndirilmiş neylon) seçirəm. Dartılma möhkəmliyi 90 MPa-ya, istilik deformasiya temperaturu isə 250°C-yə çata bilər. Həmçinin yaxşı ölçülü stabilliyə və kimyəvi korroziyaya davamlılığa malikdir, bu da onu sərt mühitlərdə yüksək tezlikli işləmə və dəqiq hissələr istehsalı üçün uyğun edir.
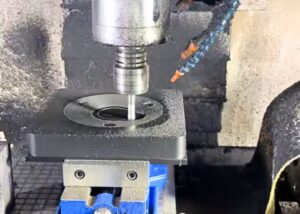
Aşağıdakılar müxtəlif sahələrdə tez-tez istifadə etdiyim neylon hissələrin tipik tətbiqləridir:
Avtomobil Sənaye
Mən tez-tez güc aqreqatı və kuzov strukturlarında istifadə olunan müştərilər üçün neylon hissələri emal edirəm, o cümlədən:
Yüksək aşınmaya davamlı neylon dişlilər (PA66-GF30) sürət qutusu və motor ötürücü sistemləri üçün uyğundur
Həm sərtlik, həm də vibrasiya azaltma performansına malik sabit mötərizələr və konnektorlar
Yağ boruları üçün kliplər, məftil qoşqu klipləri və yağa və yüksək temperatura davamlı olması lazım olan digər kiçik struktur hissələr
Elektrik sənayesi
Neylon onu elektrik sistemləri üçün əvəzolunmaz bir material halına gətirir. Emal etdiyim tipik hissələrə aşağıdakılar daxildir:
İzolyasiya vintləri, izolyasiya şaybaları (adətən istifadə olunan PA6 və PA66)
Kabellərin ayrılması, yüksək qırılma gərginliyi və əla təhlükəsizlik üçün izolyasiya yastıqları
Elektrik idarəetmə qutusundakı neylon yerləşdirmə bloku xətt sisteminin sabit və etibarlı işləməsini təmin edir
Qida sənayesində , əsasən , aşağı higroskopik , FDA sertifikatlı PA12 materiallarından istifadə edirik. Ümumi hissələr bunlardır :
Konveyer diyircəyi və zəncir sürgüsü, aşağı sürtünmə əmsalı və səssiz işləmə
Bələdçi relsləri və istiqamətləndirici novları kəsmək struktur möhkəmlik tələblərinə cavab verərkən yüksək təmizliyi qoruyur
Asan təmizlik və texniki xidmət üçün çıxarıla bilən neylon bağlayıcı
Tibb Sənayesi Xidmət göstərdiyim Avropa və Amerika tibbi müştəriləri arasında neylon aşağıdakı kimi yüksək dəqiqlikli struktur hissələrin istehsalında geniş istifadə olunur:
Tibbi avadanlıq korpusu, breket sistemi (PA12 istifadə olunur, əla ölçülü sabitlik)
Birdəfəlik cərrahi alətlərdə komponentlərin yerləşdirilməsi
Stomatoloji avadanlıqlarda sürücü dişləri və bərkidicilər
Material Sseçki Rtövsiyə Tqadir For Nilon CNC Mağrıyan
Aşağıdakı müqayisə cədvəlləri sadalana bilər (ön tərəfə qoyulması tövsiyə olunur):
| Material qiyməti | Suyun udulması | Çekme Dayanımı | Ölçü sabitliyi | Tətbiq ssenarisi |
| PA6 | Yüksək (2.5%) | 80 MPa | ümumən | Kasnak, bələdçi ray |
| PA66 | Yüksək (2.0%) | 90 MPa | yaxşı | Ötürücülər, bağlayıcılar |
| PA12 | Aşağı (0.2%) | 60 MPa | əla | Tibbi, möhürləyici halqa |
| PA66-GF30 | 低 | 130 MPa | Əla | 支架、壳体 |
FAQ
Neylon nə qədər emal olunur?
Neylon, freze və torna kimi CNC üsulları ilə yüksək dərəcədə emal olunur. Mən adətən ±0.05 mm toleranslara nail oluram. Orta sərtliyi və aşağı sürtünməsi hamar kəsiklərə imkan verir, lakin ərimənin və ya deformasiyanın qarşısını almaq üçün iti alətlər və soyutma vacibdir.
Neylon emal etməyin ən yaxşı yolu nədir?
Kəskin karbid alətlərindən, orta kəsmə sürətlərindən (180–250 m/dəq) və soyuducu maye spreyindən istifadə etməyi məsləhət görürəm. Neylonu əvvəlcədən qurutmaq və kəsikləri kəsmək büzüşmələrin və səthin yumşalmasının qarşısını almağa kömək edir. Ölçü sabitliyini qorumaq üçün aqressiv qidalanmalardan çəkinin.
Neylon və PA6 arasındakı fərq nədir?
Neylon poliamid üçün ümumi bir termindir, PA6 isə xüsusilə Neylon 6-ya aiddir. PA6 təxminən 80 MPa dartılma gücünə və yaxşı zərbəyə davamlılığa malikdir. Bununla belə, onun 2.5% su udma qabiliyyəti dəqiqliyə təsir göstərə bilər və bu da emaldan əvvəl qurutmanı vacib edir.
Neylonun emalda tolerantlığı nədir?
Neylon emal edərkən adətən ±0.05 mm tolerantlıq saxlayıram. Kritik uyğunluqlar üçün quru material və sıx bərkitmə ilə ±0.02 mm əldə edilə bilər. Lakin nəmlik və istilik genişlənməsi ±0.1 mm-i mürəkkəb hissələr üçün daha təhlükəsiz ümumi bir qayda halına gətirir.
Neylonun məhdudiyyətləri nələrdir?
Neylon nəmi (2.5%-ə qədər) udur ki, bu da ölçü dəyişikliklərinə səbəb olur. İstiliyə həssasdır, orta sərtliyə malikdir və emal zamanı deformasiyaya və ya büzüşməyə səbəb ola bilər. Bu amillər sıx tolerantlığı və uzunmüddətli sabitliyi daha da çətinləşdirir.
Emal üçün yaxşı tolerantlıq nədir?
Təcrübəmdə, ±0.1 mm CNC plastik hissələri üçün praktik olaraq standart tolerantlıqdır. Yaxşı material hazırlığı və maşın nəzarəti ilə ±0.05 mm adi haldır. ±0.02 mm-dən aşağı tolerantlıqlar emal sonrası kalibrləmə və ya xüsusi qurğular tələb edir.
Neylonun temperatura dözümlülüyü nədir?
Standart neylon davamlı istismar zamanı -40°C-dən 120°C-yə qədər şaxtaya davam gətirir. Qısa partlamalar üçün 150°C-yə qədər şaxtaya davam gətirir. Daha yüksək müqavimət üçün yüksək temperaturda möhkəmliyini qoruyan və yük altında yumşalmağa davamlı olan PA66-GF30 istifadə edirəm.
Emal üçün neylon dərəcələri hansılardır?
Mən adətən PA6, PA66, PA12 və PA66-GF30 istifadə edirəm. PA6 möhkəm və əlverişlidir, PA66 sərtlik əlavə edir, PA12 aşağı nəm udma qabiliyyətinə malikdir və 30% şüşə ilə doldurulmuş PA66 struktur tətbiqləri üçün dartılma möhkəmliyini 130 MPa-dan çox artırır.
Nəticə
Bu neylon emalı təlimatını yazmaqda məqsəd, neylonun performans fərqlərini, tətbiq ssenarilərini və CNC emal texnikalarını tam başa düşməyinizə kömək etməkdir. İstər dizayn mühəndisi, istər alıcı, istərsə də istehsal tərəfində operator olun, nəm udma nəzarətini, ağlabatan seçim və emal parametrlərini mənimsədiyiniz müddətcə, hissələrin keyfiyyətini effektiv şəkildə yaxşılaşdıra, qüsur nisbətlərini azalda və avtomobil, elektrik, tibb və digər sahələrdə funksional dizayn və xərclərin optimallaşdırılmasına daha çevik şəkildə nail ola bilərsiniz. Ümid edirəm ki, bu təlimat material seçimi və dəqiq emalda sizin üçün praktik bir istinad ola bilər.
















