
Nazik divarlı qolların CNC ilə fırlanması, dəqiq istehsalda geniş yayılmış bir emal işidir və avtomatlaşdırma avadanlıqlarında, avtomobil komponentlərində, hidravlik sistemlərdə, tibbi cihazlarda və dəqiq ötürmə mexanizmlərində tətbiq olunur. Ənənəvi qalın divarlı qollarla müqayisədə nazik divarlı komponentlər daha aşağı radial sərtliyə malikdir və patronun sıxılması, kəsilməsi, istilik yığılması və iş parçasının çıxarılması zamanı deformasiyaya daha çox həssasdır. Bu təsirlər yuvarlaqlıq, silindriklik, daxili və xarici diametr ölçülərində dəyişikliklərə səbəb ola bilər. Dəzgahda sıxıldıqda bir hissənin rəsm xüsusiyyətlərinə cavab verməsi halında belə, açıldıqdan sonra oval ola, lokal olaraq kiçilə və ya qeyri-bərabər birləşmə boşluqları yarana bilər. Dəqiq yığılma, düzgün proses planlaşdırması, sıxma qüvvəsinin idarə edilməsi və etibarlı yoxlama proseduru tələb edən qollar, kollar və dəqiq val yaxalıqları üçün məhsulun keyfiyyətini və partiya ardıcıllığını qorumaq üçün vacibdir.
Niyə nazik divarlı qolların CNC tornalamasında yuvarlaqlıq xətalarına tez-tez rast gəlinir?
Nazik divarlı qollar üçün əsas emal çətinliyi struktur sərtliyinin kifayət qədər olmamasıdır. Dönmə zamanı patron sıxma qüvvəsi, kəsmə qüvvəsi və istilik deformasiyası hamısı iş parçasının faktiki formasını dəyişdirə bilər. Divar nazik olduqda, komponent nisbətən uzun olduqda və ya material yüksək elastik olduqda, hətta kiçik xarici qüvvələr belə nəzərə çarpan deformasiyaya səbəb ola bilər. Maşınçılar ənənəvi mil emalı parametrlərini birbaşa nazik divarlı konstruksiyalara tətbiq etməmək üçün divar qalınlığını, diametrini, uzunluğunu, material vəziyyətini və iş tutma metodunu nəzərə almalıdırlar.
Çak sıxma qüvvəsi oval deformasiyaya səbəb ola bilər
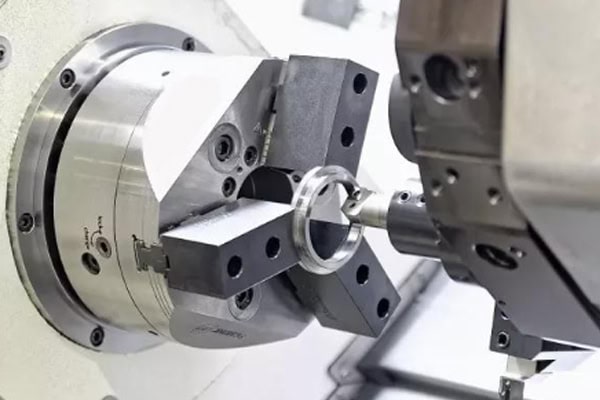
Ənənəvi üç çənəli patronlar iş parçalarını bir neçə sıxma nöqtəsindən keçirərək möhkəm tutma möhkəmliyi təmin edir. Lakin, həddindən artıq sıxma qüvvəsi nazik divarlı qolun en kəsiyini deformasiya edə bilər. Sıxılarkən dairəvi görünən iş parçası, açıldıqdan sonra da eyni formanı saxlamır. Patron buraxıldıqda, elastik bərpa sıxma qüvvəsi ilə sıxılmış sahələrin ölçülərini dəyişə bilər və bu da yuvarlaqlıq səhvlərinə səbəb ola bilər.
- Nazik divarlı hissələrdə həddindən artıq radial yüklənmənin qarşısını almaq üçün patron təzyiqini müvafiq şəkildə azaldın.
- İş parçasının diametrinə və divar qalınlığına uyğun olaraq yumşaq çənələr, xüsusi dayaqlar və ya digər aşağı deformasiyalı armaturlar seçin.
- Lokal gərginlik konsentrasiyasını minimuma endirmək üçün sıxacın uzunluğunu və təmas sahəsini optimallaşdırın.
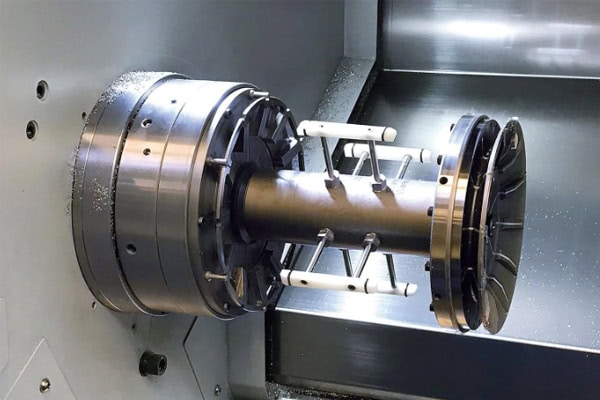
- Yüksək dəqiqlikli nazik divarlı qollar üçün, sıxacın vahidliyini artırmaq üçün xüsusi genişləndirici mandrellər və ya hidravlik qurğular nəzərdən keçirin.
- Operatorlar arasında fərqləri azaltmaq üçün toplu istehsal üçün ardıcıl sıxma parametrləri yaradın.
Sıxma qüvvəsi iş parçasının sabitliyi və kəsmə təhlükəsizliyini tarazlaşdırmalıdır. Sadəcə təzyiqi azaltmaq hər deformasiya problemini həll edə bilməz. Əhəmiyyətli kəsmə yükləri ilə əlaqəli əməliyyatlar üçün emal sabitliyini artırmaq üçün dayaq strukturları və alət parametrləri də optimallaşdırılmalıdır.
Kəsmə qüvvələri və emal vibrasiyası yuvarlaqlığa təsir göstərir
Nazik divarlı qollar dönmə zamanı radial kəsmə qüvvələrinə həssasdır. Bu, xüsusilə daxili dəliklər, nazik divarlı xarici diametrlər və uzun çıxıntıları olan konstruksiyalar emal edilərkən vacibdir. Kəsici alət iş parçasının üzərindən keçdikcə lokal vibrasiya və ya elastik əyilmə baş verə bilər. Alət uzaqlaşdıqdan sonra material elastik şəkildə bərpa oluna bilər və bu da faktiki kəsmə diametri ilə proqramlaşdırılmış ölçü arasında fərqlər yarada bilər. Emal həmçinin dövri alət izləri, lokal dalğalılıq və yuvarlaqlıq sapmalarına səbəb ola bilər.
- Lazımsız alət çıxıntılarını minimuma endirin.
- İş parçasının materialına uyğun iti kəsici əlavələr seçin.
- Komponent sərtliyinə görə qidalanma sürətini və kəsmə dərinliyini tənzimləyin.
- Kəsici kənarların küt olması səbəbindən artan kəsici qüvvələrdən çəkinin.
- Lazım olduqda mərhələli emal və köməkçi dəstəkdən istifadə edin.
Radial kəsmə qüvvələrinin və emal vibrasiyasının azaldılması kəsmə stabilliyini artıra və yuvarlaqlıq səhvlərini və səth qüsurlarını minimuma endirə bilər.
Temperatur Dəyişiklikləri və Gərginlik Buraxılması Ölçü Variasiyalarına Səbəb Olur
Paslanmayan polad, alüminium ərintiləri və ərintili poladlar fərqli istilik keçiriciliyi xüsusiyyətlərinə və qalıq gərginlik şəraitinə malikdir. Kəsmə zamanı istilik lokal sahələrdə toplanır və iş parçasının temperaturu yüksəlir və ölçü dəyişikliklərinə səbəb olur. İş parçası otaq temperaturuna qədər soyuduqca ölçüləri kiçilə bilər. Nazik divarlı qollar üçün istilik dəyişiklikləri sıxma gərginliyi və qalıq gərginliyin sərbəst buraxılması ilə də qarşılıqlı təsir göstərə bilər və bu da yuvarlaqlıqda, daxili və xarici diametrlərdə dəyişikliklərə səbəb olur.
İstehsalçılar emaldan əvvəl materialın vəziyyətini və xammalın keyfiyyətini təsdiqləməlidirlər. Kobudlaşdırma, yarımfabrikatlaşdırma və bitirmə əməliyyatları tələb olunan dəqiqliyə uyğun olaraq, kritik mərhələlərdə müvafiq soyutma və ölçü yoxlaması ilə təşkil edilməlidir. Ölçü sabitliyi tələb edən komponentlər üçün, hissənin isti olduğu zaman aparılan ölçmələrin son qəbul nəticələri kimi istifadə edilməsinin qarşısını almaq üçün yoxlama temperaturu da nəzarətdə saxlanılmalıdır.
Dəqiq nazik divarlı qollar üçün CNC dönmə prosesi necə dizayn edilməlidir?
Nazik divarlı qollar üçün emal prosesi komponent həndəsəsinə, material xüsusiyyətlərinə və rəsm tolerantlıqlarına uyğun olaraq hazırlanmalıdır. Yaxşı planlaşdırılmış proses kəsmə deformasiyasını azaldır, təkrarlanan iş tutmalarını minimuma endirir və sonrakı ölçülü korreksiyanı məhdudlaşdırır. Dəqiq daxili dəliklər, xarici diametrlər, uc səthlər və konsentrik birləşmə xüsusiyyətləri tələb edən qollar üçün kritik səthlər əməliyyatlar arasında sabit yerləşdirmə əlaqələrini qorumaq üçün mümkün olduqda ardıcıl emal məlumatlarından istifadə etməlidir.
Kobudluq, Yarımfabrikatlaşdırma və Bitirmə Ardıcıllığını Optimallaşdırın
Kobudluq əsasən artıq materialı səmərəli şəkildə təmizləmək üçün istifadə olunur, lakin nazik divarlı konstruksiya kifayət qədər dayaq əldə etməmişdən əvvəl artıq material tək bir əməliyyatla çıxarılmamalıdır. Yarımfabrikatlaşdırma profili və ölçüləri düzəldir və eyni zamanda vahid fabrikatlaşdırma imkanı yaradır. Fabrikalaşdırma yuvarlaqlığı, ölçüləri və səth keyfiyyətini idarə etməyə yönəlmişdir.
- Kobudluq: Müvafiq emal ehtiyatını saxlayın və yerli divar qalınlığını çox erkən azaltmaqdan çəkinin.
- Yarımfabrikatlaşdırma: Daxili və xarici profilləri düzəldin və divar qalınlığının vahidliyini və iş şəraitini yoxlayın.
- Bitirmə: Son ölçüləri idarə etmək üçün sabit alətlərdən, kəsmə parametrlərindən və sıxma metodlarından istifadə edin.
- Kritik əməliyyatlar arasında: Komponent həndəsəsinə uyğun olaraq sıxacın açılması, ölçülü yenidən yoxlama və ya gərginliyin azaldılması prosedurlarını təşkil edin.
- Partiya istehsalı zamanı: Birinci hissənin yoxlanılması yolu ilə emal ardıcıllığını və parametrlərini təsdiqləyin.
Bitmə xərcləri materiala, alətlərə və dəzgahın sərtliyinə görə müəyyən edilməlidir. Çox kiçik bir xərc sürtünməyə səbəb ola bilər, həddindən artıq material isə kəsmə qüvvələrini artıra bilər. Yaxşı planlaşdırılmış emal ardıcıllığı deformasiyanı idarə etməyə kömək edir və son ölçülü düzəlişlərə ehtiyacı azaldır.
Nazik Divar Qollarının İş Tutulmasını Yaxşılaşdırmaq üçün Xüsusi Qurğulardan İstifadə Edin
Xüsusi qurğular nazik divarlı qollarda yuvarlaqlığı idarə etmək üçün vacib bir üsuldur. Adi patronlar standart fırlanan komponentlər üçün uyğundur, lakin yüksək dəqiqlikli nazik divarlı konstruksiyalar üçün sıxma mövqeyi və qüvvə paylanması emal keyfiyyətinə təsir edən vacib amillərə çevrilə bilər. Yumşaq çənələr, elastik tutqaclar, genişlənən mandrellər və ya xüsusi yerləşdirmə qurğuları sıxma yüklərini daha bərabər paylaya və lokal deformasiyanı azalda bilər.
Daxili və xarici diametrlər arasında dəqiq uyğunluq tələb edən qollar üçün, iş tutma strategiyası emal əməliyyatına uyğun olaraq, daxili dəlik və ya xarici diametr yerləşdirmə məlumatı kimi istifadə edilməklə seçilə bilər. Armatur dizaynı etibarlı yerləşdirmə və vahid sıxma təmin etməlidir, eyni zamanda toplu istehsal zamanı rahat yükləmə və boşaltma və təkrarlana bilən yerləşdirmə təmin etməlidir. Uzunluq-diametr nisbətləri yüksək olan nazik divarlı qollar üçün ox dayağı və emal vibrasiyası da qiymətləndirilməlidir. Təkcə sıxma qüvvəsinin artırılması hər sabitlik problemi üçün uyğun həll yolu deyil.
Materiala görə kəsmə parametrlərini və alətlərini seçin
Müxtəlif materiallar fərqli kəsmə müqavimətinə, istilik keçiriciliyinə və elastik bərpa xüsusiyyətlərinə malikdir. Nazik divarlı qollar materialdan asılı olmayaraq eyni alət və parametrlərlə emal edilməməlidir. Alüminium ərintiləri ümumiyyətlə yaxşı emal qabiliyyətinə malikdir, lakin nazik divarlı konstruksiyalar hələ də sıxma deformasiyasına və istilik genişlənməsinə nəzarət tələb edir. Paslanmayan polad işləmə zamanı sərtləşməyə meyllidir, bu da alətin itiliyini, kəsmə istiliyini və yonqarın boşaldılmasını vacib edir. Alaşımlı poladlar üçün kəsmə şərtləri sərtliyə, istilik emalı vəziyyətinə və alət materialına görə müəyyən edilməlidir.
| Material | Emal Xüsusiyyətləri | Əsas Proses Mülahizələri |
| Alüminium ərintiləri | Nisbətən aşağı kəsmə müqaviməti və nəzərəçarpacaq istilik genişlənməsi | Sıxma qüvvəsini, kəsmə temperaturunu və ölçülü bərpanı idarə edin |
| Paslanmayan polad | Əhəmiyyətli iş sərtləşməsi və konsentratlaşdırılmış kəsmə istiliyi | Uyğun alətləri seçin və davamlı kəsmə və effektiv qırıntı boşaltma işlərini davam etdirin |
| Alaşımlı polad | Möhkəmlik və sərtlik materialın vəziyyətindən asılı olaraq dəyişir | Alət və kəsmə parametrlərini istilik emalı vəziyyətinə uyğunlaşdırın |
| sarı mis | Dəqiq fırlanma komponentləri üçün yaxşı işləmə qabiliyyəti və uyğunluq | Emal işarələrini, ölçülü dəqiqliyi və burr əmələ gəlməsini idarə edin |
Faktiki parametrlər materialın dərəcəsi, dəzgahın qabiliyyəti, alət spesifikasiyaları, divar qalınlığı və rəsm tələbləri nəzərə alınmaqla müəyyən edilməlidir. Yüksək dəqiqlikli qollar üçün, təsdiqlənmiş prosesi seriya istehsalına tətbiq etməzdən əvvəl sınaq emalı və ilk məhsul yoxlaması tövsiyə olunur.
Nazik Divarlı Qollarda Dəyirmilik, Silindrlik və Ölçü Dəqiqliyi Necə Yoxlanılır?
Nazik divarlı qolların keyfiyyət yoxlaması yalnız xarici və ya daxili diametrin tək bir yerdə ölçülməsinə əsaslanmamalıdır. Dairəvilik, silindriklik, divar qalınlığının vahidliyi və ölçülü toleranslar müxtəlif həndəsi xüsusiyyətləri təsvir edir və rəsm spesifikasiyalarına əsaslanan müvafiq yoxlama metodlarını tələb edir. Nazik divarlı komponentlər üçün yoxlama sıxma qüvvəsinin özü ölçmə nəticəsinə təsir göstərə bilər, buna görə də ölçmə qurğularının yaratdığı deformasiyanın qarşısını almaq lazımdır.
Dairəvilik və Koordinat Ölçmə Avadanlıqlarından İstifadə Edərək Kritik Həndəsi Xüsusiyyətləri Yoxlayın
Dairəvilik ölçmə cihazı müəyyən kəsişmələrdə dairəvilik səhvlərini qiymətləndirmək və ovallıq və üç loblu profillər kimi sapmaları müəyyən etmək üçün uyğundur. Koordinat ölçmə maşını (KÖM) yoxlama planına uyğun olaraq kritik ölçüləri, mövqe əlaqələrini və seçilmiş həndəsi tolerantlıqları qiymətləndirə bilər. Onun faktiki qabiliyyəti zonddan, ölçmə strategiyasından və komponent həndəsəsindən asılıdır.
- Dairəvilik yoxlaması: Rəsmdə göstərilən en kəsik yerlərində dairəvilik səhvlərini ölçün.
- Silindrlik yoxlaması: Silindrik səthin ümumi forma sapmasını qiymətləndirin.
- Daxili və xarici diametr yoxlaması: Uyğun diapazonlara və dəqiqliyə malik ölçmə cihazlarından istifadə edin.
- Divar qalınlığının yoxlanılması: Müxtəlif dairəvi mövqelərdə divar qalınlığının dəyişməsini yoxlayın.
- Yığma yoxlaması: Birləşdirici komponentlər üçün, faktiki yığım və ya xüsusi ölçü cihazlarından istifadə edərək funksional uyğunluğu təsdiqləyin.
Nazik divarlı qollar üçün ölçmə metodları əlavə sıxma qüvvələrini minimuma endirməlidir. Lazım olduqda, elastik deformasiyanın nəticələrə təsir etməsinin qarşısını almaq üçün aşağı qüvvəli zondlar, xüsusi dayaqlar və ya təmassız ölçmə avadanlığı istifadə edilə bilər.
Birinci Məhsul Təftişini və Partiya Prosesinə Nəzarəti Təşkil Edin
Birinci məmulatın tam yoxlanılması təkcə bir partiya boyunca ardıcıl keyfiyyəti təmin etmək üçün kifayət deyil. Alət aşınması, dəzgahın istilik şəraiti, armatur aşınması və material partiyasının dəyişməsi sonrakı komponentlərin hədəf ölçülərindən tədricən yayınmasına səbəb ola bilər. Kritik nazik divarlı qollar üçün istehsal həcminə, keyfiyyət risklərinə və müştəri tələblərinə uyğun olaraq müvafiq nümunə götürmə tezliyi müəyyən edilməlidir.
- Birinci maddənin yoxlanılması: Emal ardıcıllığının, armaturun quraşdırılmasının və kritik ölçülərin rəsm tələblərinə cavab verdiyini təsdiqləyin.
- Prosesdə nümunə götürmə: Daxili və xarici diametrlərdə, yuvarlaqlıqda və kritik cütləşmə ölçülərindəki dəyişiklikləri izləyin.
- Alətlərin idarə edilməsi: Aşınma şəraitinə və yoxlama nəticələrinə uyğun olaraq kəsici alətləri tənzimləyin və ya dəyişdirin.
- Partiya qeydləri: Material məlumatlarını, emal parametrlərini və yoxlama nəticələrini saxlayın.
- Yekun yoxlama: Müştəri tələblərinə uyğun olaraq keyfiyyət yoxlaması və müvafiq hesabatların tam şəkildə təqdim edilməsi.
Sabit keyfiyyət idarəetmə sistemi emal dəyişikliklərini erkən mərhələdə müəyyən etməyə kömək edir, toplu şəkildə yenidən işləmə və qırıntı riskini azaldır və təkrarlanan sifarişlər üçün etibarlı proses arayışları təmin edir.
İncə Divar Qolları üçün Dəqiq CNC Torna İstehsalçısını Necə Seçmək olar?
Dəqiq nazik divarlı qolları tədarük edərkən təchizatçıya ənənəvi CNC fırlanma qabiliyyətindən daha çox şey lazımdır. Aşağı sərtlikli iş parçaları, dəqiq daxili dəliklər və tələbkar tolerantlıq tələbləri ilə təcrübə də vacibdir. Alıcılar maşın konfiqurasiyalarını, qurğu dizayn imkanlarını, yoxlama imkanlarını, material tədarük kanallarını və nümunə təsdiqləmə prosedurlarını qiymətləndirməlidirlər. Uzunmüddətli təchizat layihələri üçün proses sabitliyi və partiya ardıcıllığı da tədarük qiymətləndirməsinə daxil edilməlidir.
Qiymət təklifi tələb etməzdən əvvəl tam mühəndislik rəsmlərini və texniki tələbləri hazırlayın
Aydın mühəndislik sənədləri emal təchizatçılarına hissə həndəsəsini, emal çətinliklərini və istehsal xərclərini dəqiq qiymətləndirməyə kömək edir. Nazik divarlı qol layihələri üçün divar qalınlığına, daxili və xarici diametr ölçülərinə, uzunluğa, yuvarlaqlığa, silindrikliyə, səth pürüzlülüyünə və material dərəcəsinə xüsusi diqqət yetirilməlidir. Kritik qəbul tələbləri olmadan yalnız xarici ölçülərin verilməsi natamam qiymət təkliflərinə və ya uyğun olmayan emal təkliflərinə səbəb ola bilər.
- 2D mühəndislik təsvirləri və 3D CAD modelləri
- Material dərəcəsi və istilik müalicəsi vəziyyəti
- Daxili və xarici diametr və divar qalınlığı toleransları
- Dəyirmilik, silindriklik və konsentrik cütləşmə tələbləri
- Səth pürüzlülüyü və bitirmə tələbləri
- Prototip miqdarı və seriyalı istehsal tələbləri
- Yoxlama hesabatları və çatdırılma tələbləri
Sənədlər nə qədər tam olarsa, mühəndislik qrupunun prosesin mümkünlüyünü, qurğu tələblərini və yoxlama metodlarını qiymətləndirməsi bir o qədər asan olar. Tam texniki məlumatlar həmçinin daha dəqiq qiymət təkliflərini və çatdırılma müddəti qiymətləndirmələrini dəstəkləyir.
Nümunələr vasitəsilə emal qabiliyyətini və toplu ardıcıllığı təsdiqləyin
Dəqiq nazik divarlı qollar üçün nümunənin yoxlanılması alıcılara faktiki emal nəticələrinin rəsm tələblərinə cavab verib-vermədiyini təsdiqləməyə imkan verir. Nümunə yoxlaması zamanı, sıxac açıldıqdan sonra yuvarlaqlığa, daxili və xarici diametr ölçülərinə, divar qalınlığının vahidliyinə və kritik birləşmə şərtlərinə xüsusi diqqət yetirilməlidir. Yalnız iş parçası dəzgahda sıxılmış vəziyyətdə qaldıqda aparılan ölçmələr son keyfiyyətin kifayət qədər sübutu kimi qəbul edilməməlidir.
TiRapid, CNC tornalama və dəqiq CNC emal xidmətləri göstərir və hissə təsvirlərinə, materiallara, ölçülü tolerantlıqlara və istehsal miqdarlarına görə emal həllərini qiymətləndirə bilər. Şirkət prototip hazırlanmasından tutmuş seriyalı istehsala qədər layihələri dəstəkləyir. Alıcılar kotirovka mərhələsində tam CAD sənədlərini və keyfiyyət tələblərini təqdim edə bilərlər ki, bu da mühəndislik qrupuna iş tutumunu, emal ardıcıllığını, yoxlama metodlarını və istehsalın mümkünlüyünü qiymətləndirməyə imkan verir.
Dəqiq nazik divarlı qollarda yuvarlaqlığın idarə edilməsi material seçiminin, armatur dizaynının, kəsmə parametrlərinin, emal ardıcıllığının və yoxlama prosedurlarının əlaqələndirilmiş idarə olunmasını tələb edir. Nümunənin təsdiqlənməsi və davamlı partiya keyfiyyətinin monitorinqi vasitəsilə istehsalçılar nazik divarlı deformasiya risklərini azalda, ölçülü tutarlılığı yaxşılaşdıra və alıcılara dəqiq komponentlər üçün daha etibarlı təchizat prosesi qurmağa kömək edə bilərlər.















