
الأكسدة الأنودية عملية كهروكيميائية تُشكّل طبقة أكسيد متينة على المعادن، مما يعزز مقاومة التآكل والتلف، ويتيح تشطيبات متنوعة. في هذه المقالة، سأشرح مبادئ الأكسدة الأنودية، والمواد، والعمليات، والأنواع، والمعايير الرئيسية، ومراقبة الجودة، واستكشاف الأخطاء وإصلاحها لتحقيق أفضل النتائج.
ما هو الأكسدة
الأكسدة الأنودية هي عملية معالجة سطح المعدن، تُحوّل مادة سطح المعدن إلى طبقة أكسيد متينة ومقاومة للتآكل، تلتصق بإحكام بسطح المعدن. من خلال التحكم في معايير العملية، يمكن للأكسدة الأنودية تحقيق سُمك وصلابة ولون مُخصصين. تُستخدم هذه العملية على نطاق واسع في صناعات الطيران والفضاء، والطب، والإلكترونيات، والبناء.
استخدم Pالمكونات Of Aالإيماء
تعمل عملية الأكسدة باستخدام الكهرباء والكيمياء لتكوين طبقة أكسيد واقية على سطح المعادن، وخاصةً الألومنيوم. إليكم كيفية حدوثها عمليًا:
التفاعل الكهروكيميائي
تعمل قطعة العمل كأنود في خلية إلكتروليتية، مغمورة في إلكتروليت حمضي (عادةً حمض الكبريتيك). يتم وضع الكاثود أيضًا في الخلية.
على سبيل المثال، في حالة أكسدة الألومنيوم الأنودي، تعمل قطعة الألومنيوم كأنود في الخلية. عند تطبيق تيار مستمر، تتفاعل أيونات الأكسجين المنبعثة من الإلكتروليت مع ذرات الألومنيوم على سطحه، مكونةً طبقة كثيفة من أكسيد الألومنيوم (Al₂O₃).
تشكيل طبقة و الهيكلية
بخلاف الطلاء أو الطلاء المعدني، تنمو طبقة الأكسيد من المعدن نفسه - نصفها تقريبًا يخترق الداخل، والنصف الآخر يتراكم للخارج. هذا يجعلها جزءًا لا يتجزأ من الطبقة السفلية ومقاومة للتقشير. تتميز هذه الطبقة بمساميتها، مما يسمح بالصبغ أو الختم في خطوات لاحقة.
المعلمات الخاضعة للرقابة
تؤثر عوامل مثل كثافة التيار والجهد وتركيب الإلكتروليت ودرجة الحرارة والوقت بشكل مباشر على سمك الأكسيد وصلابته ومساميته.
الفوائد الوظيفية
تُحسّن هذه الطبقة الكثيفة من الأكسيد بشكل كبير من مقاومة التآكل والاهتراء، وتُعزز العزل الكهربائي، وتُضفي ألوانًا زخرفية. كما أنها مقاومة للأشعة فوق البنفسجية، مما يجعلها مثالية للتطبيقات الخارجية وعالية الأداء.
ابحث عن Are The Types Of Aالإيماء
هناك سبعة أنواع رئيسية من الأكسدة: النوع الأول، النوع الثاني، النوع الثالث، النوع IC، النوع IIB، النوع IIB، والأكسدة بحمض الفوسفوريك. تختلف أنواع الأكسدة المختلفة في السُمك والصلابة والمتانة، وفهم هذه الاختلافات يُساعدك على اختيار العملية المناسبة بناءً على احتياجاتك من الأداء والمظهر.
| النوع | بالكهرباء | سمك (ميكرومتر) | صلابة (HV) | الخصائص الرئيسية |
| النوع الأول (أنودة حمض الكروميك) | حمض الكروم | 0.2-0.5 | - | مقاومة ممتازة للتآكل، وتحافظ على التوصيل |
| النوع الثاني (أنودة حمض الكبريتيك) | حمض الكبريتيك | 5-25 | - | لمسة نهائية زخرفية جيدة، قابلة للصبغ، مقاومة معتدلة للتآكل |
| النوع الثالث (الأكسدة الصلبة) | حمض الكبريتيك منخفض الحرارة | 25-150 | 400-500 + | صلابة عالية، مقاومة ممتازة للتآكل والتآكل |
| اكتب IC | حمض البوريك-الكبريتيك | 0.2-0.5 | - | بديل حمض الكروميك، مقاومة جيدة للتآكل |
| النوع IIB (أنودة الكبريتيك الرقيقة) | حمض الكبريتيك | 1-5 | - | طلاء زخرفي رقيق، وتغيير أبعاد بسيط |
| الأكسدة بحمض الفوسفوريك | حمض الفسفوريك | 0.5-3 | - | يزيد من طاقة السطح، ويستخدم في تحضير الترابط |
استخدم Difference Bإلى صف Aالإيماء And Oذر Sوجهك Treatment Pعمليات
| نوع العملية | المبدأ الرئيسي | السمات الهيكلية | نطاق السماكة | ارتداء المقاومة | التصاق | مقاومة رذاذ الملح (ASTM B117) |
| والنمش | الأكسدة الكهروكيميائية تشكل أكسيد الألومنيوم المتكامل مع الركيزة | طبقة حاجزة كثيفة (حماية) + طبقة مسامية (تلوين/ختم) | 5–50 ميكرومتر (حتى 150 ميكرومتر للأكسدة الصلبة) | مرتفع | عالية جدًا (لن تتقشر) | 500 - 1000 ساعة |
| طلاء بالكهرباء | ترسب طبقة معدنية خارجية على السطح من خلال الاختزال الكهروكيميائي | طلاء خارجي صلب يعتمد على الالتصاق، وعرضة للتقشير | 5-25 ميكرومتر | متوسط | متوسط | يعتمد على مادة الطلاء |
| مسحوق الطلاء | تتحد جزيئات المسحوق المذابة لتشكل طبقة واقية وزخرفية | طبقة عضوية سميكة، تغطية موحدة ولكنها أكثر نعومة من أكسيد المؤكسد | 60-120 ميكرومتر | متوسط | مرتفع | يعتمد على نوع الطلاء |
| تحويل الكرومات | يؤدي تفاعل التحويل الكيميائي إلى إنشاء طبقة رقيقة واقية للتحويل | طبقة رقيقة جدًا ذات قوة ميكانيكية ضئيلة، مخصصة بشكل أساسي للحماية المؤقتة أو التكميلية | 0.2-0.4 ميكرومتر | منخفض | متوسط | منخفض |
ابحث عن Mالمقيدين Are Sمناسب For Aالإيماء
من واقع خبرتي في إنتاج الأكسدة ومراقبة الجودة، يُعد اختيار المواد الخطوة الأولى لضمان ثبات أداء ومظهر الطلاء. ليست كل المعادن مناسبة للأكسدة، بل يعتمد ذلك على سلوكها في الأكسدة واستقرار طبقة الأكسيد.
فيما يلي، سأقوم بتحليل المعادن المناسبة، والحالات غير المناسبة أو الخاصة، وتأثير تركيبة السبائك على الطبقات المؤكسدة.
المعادن المناسبة For Aالإيماء
الألومنيوم والسبائك
الألومنيوم (مثل 6061، 7075، 2024) هو أكثر مواد الأكسدة شيوعًا. يتميز غشاء أكسيد الألومنيوم (Al₂O₃) بكثافة عالية وقوة التصاق عالية، ويمكن أن يصل سمكه إلى 5-50 ميكرومتر، مما يعزز مقاومة التآكل بشكل كبير - يمكن أن تصل مدة اختبار رش الملح إلى 500-1000 ساعة (ASTM B117). يُستخدم على نطاق واسع في صناعات الطيران والفضاء والإلكترونيات والهندسة المعمارية.
التيتانيوم والسبائك
يمكن أن تُنتج عملية أنودة التيتانيوم (مثل Ti-6Al-4V) أغشية تداخل متعددة الألوان، بسمك مُتحكم فيه بدقة يتراوح بين 20 و200 نانومتر. يُستخدم هذا النوع من الأنودة عادةً في الغرسات الطبية ومكونات الطائرات نظرًا لتوافقه الحيوي الممتاز ومقاومته للتآكل.
المغنيسيوم والسبائك
يُشكّل المغنيسيوم طبقة أكسيد هشة ومسامية. ويتطلب تحويلًا كيميائيًا مُركّبًا أو عزلًا مُحكمًا لتحقيق مقاومة كافية للتآكل. ويُستخدم غالبًا في المكونات الهيكلية خفيفة الوزن.
النيوبيوم / التنتالوم / الزنك
غالبًا ما يُؤكسد النيوبيوم والتنتالوم في الإلكترونيات والتطبيقات الزخرفية الراقية، مُشكِّلين أغشية أكسيد مستقرة. أما الزنك، فيمكن أن يُؤكسد في ظروف إلكتروليتية محددة، خاصةً لأغراض الديكور.
المعادن غير المناسبة Fأو الأكسدة
حديد صلب
يصدأ الفولاذ المعتدل بسرعة في الإلكتروليتات الحمضية، مما يؤدي إلى إنتاج أغشية أكسيد غير مستقرة - مما يجعل الأكسدة التقليدية غير عملية.
ستانلس ستيل
نظرًا للطبيعة السلبية لأغشية أكسيد الكروم، يتطلب الفولاذ المقاوم للصدأ إلكتروليتات خاصة (مثل خلائط الكبريتيك والفلوريد) للأكسدة. الطبقة الناتجة غالبًا ما تكون زخرفية، مع تحسن محدود في مقاومة التآكل، وتكلفة أعلى، ومتطلبات بيئية صارمة.
التأثير Oتركيبة السبائك f On Tطبقة الأكسيد
نقاء
يُنتج الألومنيوم عالي النقاء (≥99.5%) أفلامًا موحدة وشفافة ذات تناسق لوني ممتاز، وهي مثالية للاستخدامات المعمارية والبصرية.
عناصر السبائك
السيليكون : يزيد من درجة رمادية الفيلم ويقلل من اللمعان، وهو أمر شائع في سبائك الصب.
النحاس : يقلل من مقاومة التآكل ويؤدي إلى تغميق الطبقة - ويتطلب إحكام إغلاق مثالي.
المغنيسيوم / الزنك : يحسن الصلابة ولكنه يغمق طبقة الأكسيد ويقلل من تجانس الصبغة.
المجهرية
يؤثر حجم الحبيبات وتوزيع المرحلة الثانية بشكل مباشر على تباين اللون وتجانس الغشاء. في الإنتاج، أوصي بالحفاظ على ثبات درجات السبائك وحالات المعالجة الحرارية ضمن الدفعات لتقليل تباين اللون.
ابحث عن Are The Process Fأدنى مستوياته Of Aالإيماء
تُحسّن عملية الأكسدة سطح المعدن من خلال سلسلة من الخطوات الدقيقة. تبدأ المعالجة الأولية. يتم التحكم بدقة في تركيبة الإلكتروليت، ودرجة الحرارة، وكثافة التيار، والجهد لإنتاج طلاء بالسماكة والصلابة والمسامية المطلوبة. يضمن ختم الحرارة، أو الختم البارد، أو ختم أسيتات النيكل مقاومة التآكل. يضمن الشطف والتجفيف النهائيان ثبات المظهر والأداء في جميع الأجزاء.
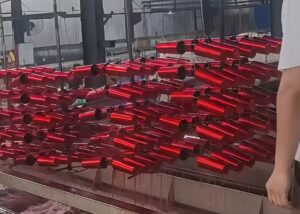
قبل-علاج Of الشغل
إزالة الشحوم
لإزالة الزيت وبصمات الأصابع والمواد الملوثة السطحية للحصول على التصاق موحد لفيلم الأكسيد، نظف قطعة العمل بمحلول قلوي (مثل المنظفات القائمة على كربونات الصوديوم) عند درجة حرارة تتراوح بين 50 و70 درجة مئوية لمدة 2 إلى 5 دقائق، ثم اشطفها جيدًا.
التلميع الميكانيكي أو الكيميائي
ميكانيكياً : أحزمة التلميع أو الكشط لتحقيق خشونة السطح المطلوبة (Ra 0.2–1.0 ميكرومتر).
المعالجة الكيميائية: التلميع الحمضي (مزيج من حمض الفوسفوريك وحمض النيتريك) لتعزيز الانعكاسية.
النقش
لإزالة الخدوش وعيوب الصب، قم بإزالة 5-15 ميكرومتر من المادة بشكل موحد عن طريق غمر قطعة العمل في حمام هيدروكسيد الصوديوم عند درجة حرارة تتراوح بين 40-60 درجة مئوية، مما يضمن التحكم الدقيق لمنع الإفراط في الحفر.
ديسموت
بعد النقش، قم بإزالة بقايا السبائك مثل النحاس أو السيليكون عن طريق غمر قطعة العمل في محلول حمض النيتريك أو خليط الكبريتيك والحديديك لمدة 30-90 ثانية، مع التأكد من التنظيف الكامل قبل الأكسدة.
والنمش
تحضير الإلكتروليت في الخزان
عند تحضير الإلكتروليت في خزان الأكسدة، تستخدم عملية النوع الثاني القياسية عادةً حمض الكبريتيك بنسبة 15-20% كمكون رئيسي. ويمكن إضافة مواد مضافة مثل حمض الأكساليك لتحسين سطوع السطح أو تعديل حجم المسام، مما يضمن تكوين طبقة أكسيد أكثر تجانسًا ونقاءً.
التحكم في درجة الحرارة
ينظم معدل نمو طبقة الأكسيد، والصلابة، وبنية المسام أثناء الأكسدة. يمنع ارتفاع درجة الحرارة الموضعية، والتي يمكن أن تسبب بقع ناعمة، أو تغير اللون، أو خصائص فيلم غير متناسقة.
الأكسدة التقليدية بحمض الكبريتيك : يجب أن تتراوح درجة حرارة حوض الأكسدة التقليدية بحمض الكبريتيك بين 18 و22 درجة مئوية. وهذا يضمن تكوين طبقة أكسيد متجانسة، وصلابة جيدة، وحجم مسام ثابت، مما يحقق امتصاصًا متجانسًا للصبغة وإغلاقًا محكمًا.
الأنودة الصلبة: لتحقيق الأنودة الصلبة، يجب إجراء العملية عند درجة حرارة منخفضة نسبيًا تتراوح بين 0 و5 درجات مئوية. في نطاق درجة الحرارة هذا، يتباطأ ذوبان الأكسيد، مما يسمح بوصول سمك الطلاء إلى 50-100 ميكرومتر أو أكثر، وبالتالي تحقيق صلابة أعلى ومقاومة للتآكل لطبقة الأكسيد.
التحكم في كثافة التيار والجهد
يعد التحكم في كثافة التيار والجهد أمرًا بالغ الأهمية لتحقيق خصائص الطبقة المؤكسدة المثالية.
الأنودة الزخرفية: بالنسبة للأنودة الزخرفية، يتم استخدام كثافة تيار تتراوح بين 1.0 و 1.5 أمبير / ديسم² بشكل عام لإنتاج طبقة أكسيد موحدة وذات لون جيد.
الأكسدة الصلبة: تتطلب الأكسدة الصلبة كثافة تيار أعلى تبلغ 2.5-3.0 أمبير/ديسيمتر مربع لتحقيق طبقات أكثر سمكًا وصلابة.
يتم عادة زيادة الجهد تدريجيًا أثناء العملية بدلاً من تطبيقه على الفور إلى الحد الأقصى للجهد - وهذا يمنع ارتفاع درجة الحرارة والحرق الموضعي، ويضمن نمو الأكسيد بشكل موحد، ويقلل من خطر التآكل أو تغير اللون.
يضمن التحكم المناسب الصلابة والسمك وجودة السطح بشكل ثابت في جميع الأجزاء.
التحكم في الوقت
في عملي في الأكسدة، أُحكم بدقة على وقت المعالجة بناءً على قاعدة 720، حيث يُنتج 720 أمبير-دقيقة لكل قدم مربع سُمك أكسيد يبلغ حوالي 1 مل (25.4 ميكرومتر). على سبيل المثال، يتطلب هدف سُمكه 2 مل (≈50 ميكرومتر) حوالي 1,440 أمبير-دقيقة/قدم مربع، مع مراعاة كثافة التيار ومساحة السطح.
أراقب كلاً من شدة التيار والوقت المنقضي آنياً لضمان نمو موحد عبر الأشكال الهندسية المعقدة، وتجنب الأكسدة الزائدة أو البقع الرقيقة. يؤثر التحكم الدقيق في الوقت بشكل مباشر على صلابة الفيلم ومساميته وتناسق ألوانه، مما يجعله معياراً أساسياً للحصول على نتائج عالية الأداء قابلة للتكرار.
التحريك والتثبيت
الإثارة
الحفاظ على حركة الإلكتروليت المستمرة باستخدام ضخ الهواء أو المضخات الميكانيكية لضمان درجة حرارة موحدة وتركيز الحمض في جميع أنحاء الخزان. يمنع ارتفاع درجة الحرارة الموضعي ونمو الأكسيد غير المتساوي، مما يحسن اتساق سمك الفيلم عبر جميع الأسطح.
التثبيت
استخدم التيتانيوم المقاوم للتآكل وغير الملوث أو الألومنيوم عالي التوصيل كمواد للتركيبات لضمان اتصال كهربائي موثوق. يجب وضع نقاط التثبيت في مناطق غير حرجة أو مخفية لتجنب ترك علامات ملحوظة على الأسطح الوظيفية أو الجمالية.
يجب أن يضمن التثبيت قبضة ميكانيكية آمنة على قطعة العمل مع تقليل المقاومة الكهربائية لمنع القوس الكهربائي أو الأكسدة غير المتساوية.
تلوين Of قطع العمل (اختياري)
الصباغة العضوية
في الصباغة العضوية، تعمل طبقة أكسيد الألومنيوم المؤكسد المسامية كإسفنجة، تمتص جزيئات الصبغة بعمق في بنيتها. هذا يسمح بمجموعة واسعة من الألوان الزاهية ومطابقة دقيقة للألوان لأغراض الديكور.
مع ذلك، نظرًا لانخفاض ثبات الأصباغ العضوية للأشعة فوق البنفسجية مقارنةً بالأصباغ غير العضوية، فإن التعرض لأشعة الشمس لفترات طويلة قد يُسبب بهتان اللون. لتحقيق أقصى قدر من المتانة، أتحكم في حجم المسام ودرجة حرارة حمام الصبغة (عادةً 50-60 درجة مئوية)، ثم أتبع ذلك عملية إغلاق فورية لتثبيت اللون وتحسين مقاومته للتلف البيئي.
تلوين كهربائيا
في التلوين الكهربائي، أغمر الجزء المؤكسد في حوض يحتوي على أملاح معدنية مثل القصدير أو الكوبالت. يدفع تيار متردد هذه الأيونات المعدنية إلى قاعدة مسام الأكسيد، مما يُنتج درجات لونية برونزية إلى سوداء ثابتة.
تقدم هذه الطريقة مقاومة استثنائية للأشعة فوق البنفسجية وتوحيد اللون، مع جهد عملية نموذجي يتراوح بين 12-18 فولت وأوقات غمر تتراوح بين 1-3 دقائق، مما يضمن تشطيبات طويلة الأمد ومقاومة للبهتان ومناسبة للتطبيقات المعمارية والخارجية.
ألوان التداخل
في تلوين التداخل، أستخدم التيتانيوم أو الفولاذ المقاوم للصدأ كأقطاب سالبة، وأتحكم بدقة في مرحلة إغلاق المسام لخلق تأثيرات تداخل بصري. بضبط معلمات الإغلاق وهندسة المسام، أستطيع إنتاج ألوان زرقاء وخضراء وأرجوانية زاهية بدون صبغات.
تنتج هذه الألوان من تداخل موجات الضوء في طبقة الأكسيد، مما يوفر استقرارًا ممتازًا للأشعة فوق البنفسجية ومقاومة للتآكل، مع التحكم في السُمك عادةً في حدود ±0.1 ميكرومتر للحصول على جودة بصرية متسقة.
ختم
في مرحلة الختم، أختار الطريقة بناءً على مقاومة التآكل المطلوبة، واستقرار اللون، وكفاءة الإنتاج.
الختم بالماء الساخن منزوع الأيونات (≥95 درجة مئوية، 15-30 دقيقة): أقوم بترطيب طبقة الألومينا لتشكيل البوهيميت [AlO(OH)]، مما يؤدي إلى إغلاق المسام بشكل فعال وتوفير مقاومة استثنائية للتآكل - غالبًا ما تتجاوز 1,000 ساعة في اختبارات رش الملح ASTM B117.
ختم أسيتات النيكل (85-90 درجة مئوية): يوفر هذا حماية قوية من التآكل مع تقليل تغير اللون، مما يجعله مثاليًا للتأكسد الزخرفي حيث يكون التناسق البصري أمرًا بالغ الأهمية.
اللحام البارد (حوالي ٢٥ درجة مئوية، باستخدام الفلورايد) : أستخدم هذه الطريقة عندما يكون توفير الطاقة وزيادة الإنتاجية من الأولويات. على الرغم من أنها تُسرّع عملية اللحام، إلا أن الطبقة الناتجة قد تكون أقل صلابة قليلاً (بنسبة ٥-١٠٪) مقارنةً باللحام الساخن.
الشطف و اﻟﺘﺠﻔﻴﻒ
في مرحلة الشطف والتجفيف، يعد التحكم في التلوث وسلامة الأجزاء أمرًا بالغ الأهمية لتحقيق أداء الطبقة المؤكسدة المطلوب.
الشطف : تمنع عمليات الشطف المتتالية المتعددة بالماء منزوع الأيونات بين كل مرحلة من مراحل المعالجة انتقال الإلكتروليتات والتلوث المتبادل. عادةً ما تُحافظ على موصلية الماء منزوع الأيونات أقل من 5 ميكروسيمنز/سم، مع معدلات تدفق كافية لاستبدال حجم الحمام بالكامل في غضون 1-2 دقيقة.
التجفيف : اعتمادًا على شكل القطعة ومتطلبات التشطيب، تُستخدم مجففات الهواء الساخن بدرجة حرارة تتراوح بين 60 و80 درجة مئوية، أو مجففات الطرد المركزي للمكونات الصغيرة. وتُتخذ تدابير لتجنب ظهور بقع الماء، خاصةً على الأجزاء الزخرفية.
تصميم الرفوف : صُممت الرفوف للحفاظ على اتصال كهربائي قوي ومستقر مع تقليل علامات التلامس المرئية. تُستخدم أصابع مرنة من التيتانيوم أو الألومنيوم للأجزاء الصغيرة أو الحساسة لمنع التشوه، ويتم ضبط مواضع المشابك في عملية أنودة متعددة المراحل لتوزيع العلامات والحفاظ على مظهر متناسق.
المزايا Aالقيود Of الأكسدة
سيتناول هذا القسم كيف يُحسّن الأكسدة المتانة والمظهر وطول العمر، مع تسليط الضوء على اعتبارات التصميم والتصنيع التي تُقدّمها. ستُدرك أهمية الألومنيوم المؤكسد لمقاومته للتآكل، وحمايته من التآكل، وإمكاناته الزخرفية، كما ستفهم كيف يُمكن للعزل الكهربائي، وتناسق اللون، والتغيرات في الأبعاد أن تُؤثّر على ملاءمته للتطبيقات الدقيقة.
المزايا
مقاومة التآكل : يُشكّل الألومنيوم المؤكسد طبقة أكسيد Al₂O₃ بسماكة نموذجية تتراوح بين 5 و25 ميكرومتر (النوع الثاني) أو بين 25 و150 ميكرومتر (النوع الثالث). تُطيل هذه الطبقة الكثيفة والمستقرة مقاومة التآكل لأكثر من 1,000 ساعة في اختبارات رش الملح وفقًا لمعيار ASTM B117، مما يجعلها مناسبة للبيئات البحرية والصناعية.
مقاومة التآكل : يحقق الأنودة الصلبة من النوع الثالث مستويات صلابة من 400 إلى 500+ HV، مما يزيد بشكل كبير من متانة السطح ويقلل من التآكل المرتبط بالاحتكاك في تطبيقات التلامس المتحركة أو الكاشطة.
الجماليات : يسمح هيكل الأكسيد المسامي بالتلوين الموحد من خلال الأصباغ العضوية أو الترسيب المعدني الإلكتروليتي، مما يتيح مجموعة واسعة من التشطيبات الزخرفية مع الحفاظ على اللمعان المعدني.
صيانة منخفضة : تقلل طبقة الأكسيد الخاملة كيميائياً من الحاجة إلى التنظيف المتكرر أو إعادة تطبيق الطلاء، مما يقلل من تكاليف الصيانة طوال دورة الحياة.
القيود.
انخفاض الموصلية الكهربائية - طبقة الأكسيد هي مادة عازلة، ذات مقاومة سطحية تتجاوز 10¹¹ أوم·سم، وهذا يحد من استخدامها في التطبيقات التي تتطلب تأريضًا كهربائيًا أو تدفقًا للتيار دون معالجة ثانوية.
تحديات مطابقة الألوان - يمكن أن يختلف امتصاص الصبغة باختلاف تركيبة السبيكة وسمك الفيلم وطريقة الختم، مما يؤدي إلى اختلافات طفيفة في الظل بين الدفعات، وقد تتطلب التفاوتات في المشاريع المعمارية ΔE < 2.0 في مساحة ألوان CIE Lab.
التغييرات البعدية - ينمو ما يقرب من 50٪ من طبقة الأكسيد إلى الخارج و 50٪ إلى الداخل (النوع الثالث)، مما يؤدي إلى تغيير الأبعاد بمقدار ~0.5 × سمك الطلاء، وقد تتطلب الأجزاء المصنعة بدقة تعويضًا مسبقًا في التصميم للحفاظ على التفاوتات في حدود ±0.01 مم.
الإنتــاج Lالمعهد الوطني للإحصاء Cالاعتبارات
في خطوط إنتاج الأكسدة، تُعدّ التكلفة ومدة الدورة عاملين حاسمين يؤثران على كلٍّ من الربحية وأداء التسليم. تُحدّد متطلبات أداء الطلاء، وحجم الدفعة، وتجهيز المعدات، واستهلاك الطاقة، ومدخلات العمالة، الكفاءة وتكلفة الوحدة مجتمعةً. بالنسبة للأجزاء عالية المواصفات أو عالية الجودة، فإنّ تشديد ضوابط العملية يزيد من حمل المعدات ويطيل مدة الدورة، مما يرفع تكاليف الإنتاج الإجمالية.
تكوين زمن الدورة
المعالجة المسبقة (إزالة الشحوم، والتلميع، والحفر، وإزالة الشوائب): حوالي 20-30% من إجمالي الوقت
المرحلة الرئيسية للأكسدة: النوع الثاني يستغرق عادةً من 20 إلى 40 دقيقة، والنوع الثالث يستغرق من 60 إلى 120 دقيقة، وهو ما يمثل أكثر من 50% من إجمالي الوقت.
المعالجة اللاحقة (التلوين، التثبيت، التجفيف): حوالي 20-30%
المناولة والتثبيت: حوالي 5-15% لكل دفعة
التأثير Of Oشي ده FILM Thickness On Cمعاهدة الفضاء الخارجي
النوع الثاني (5-25 ميكرومتر): وقت معالجة أقصر، واستهلاك أقل للطاقة، واستهلاك أقل للمواد الكيميائية، وتكلفة وحدة أقل
النوع الثالث (25-150 ميكرومتر): يتطلب درجة حرارة منخفضة (0-5 درجة مئوية)، وكثافة تيار عالية (2.5-3.0 أمبير/ديسيمتر مربع)، وتكاليف طاقة وتبريد أعلى، وأحمال مقوم أثقل، وإنتاجية أبطأ، مما يزيد تكلفة الوحدة بنسبة 30-50%.
تتطلب الأغشية الأكثر سمكًا أيضًا تجديدًا كيميائيًا أكثر تكرارًا وتزيد من تكاليف صيانة الحمام
بيئي Safety
أثناء عملية الأكسدة، يُنتج التحريك الكهربائي والتحليل الكهربائي ضبابًا حمضيًا (مثل أبخرة حمض الكبريتيك أو حمض الكروميك)، والذي يجب التقاطه وتحييده عبر أنظمة عادم موضعية وأجهزة تنقية الضباب الحمضي لتلبية حدود الانبعاثات التنظيمية. تتطلب العمليات التي تتضمن حمض الكروميك أو أملاح القصدير أو أملاح النيكل فصلًا دقيقًا وتثبيتًا لنفايات المعادن الثقيلة لمنع تلوث المياه. يجب تحييد مياه الصرف الصحي إلى درجة حموضة تتراوح بين 6 و9، ومعالجتها من خلال أنظمة الترسيب والترشيح وإعادة التدوير لاستعادة المياه وبعض المواد الكيميائية، مما يقلل من حجم التفريغ وتكاليف التشغيل.
السلامة التشغيلية Aالامتثال الكيميائي
يجب على العاملين ارتداء قفازات مقاومة للأحماض والقلويات، ونظارات واقية، ومآزر مقاومة للأحماض، وأحذية واقية، والعمل في أماكن جيدة التهوية للحد من مخاطر الاستنشاق أو ملامسة الجلد. يجب أن تتوافق جميع عمليات شراء المواد الكيميائية وتخزينها وتداولها مع النظام العالمي المنسق لتصنيف ووسم المواد الكيميائية (GHS) واللوائح المحلية للمواد الخطرة. يجب على المنشآت الاحتفاظ بسجلات صحيفة بيانات سلامة المواد (MSDS) وإجراء تدريب سنوي على السلامة. تشمل إجراءات التأهب للطوارئ عوامل المعادلة، ووحدات الاستحمام الطارئة، ومحطات غسل العيون، مع تدريبات منتظمة لضمان استجابة سريعة وفعالة للحوادث.
المعلمات الرئيسية في الأكسدة
تؤثر معايير الأكسدة الرئيسية - مثل قاعدة 720، ونسبة السُمك إلى الزمن/التيار، ودرجة حرارة الحمام، وتركيز الحمض، ونمط النمو - بشكل مباشر على جودة الطلاء ودقته. يضمن ضبط كثافة التيار ومدته الأمثل تحقيق السُمك المطلوب دون عيوب، بينما يمنع التحكم الدقيق في درجة الحرارة والحمض تكون الأغشية طرية أو هشة. يدعم فهم نسب النمو من النوعين الثاني والثالث التخطيط الدقيق للتفاوتات.
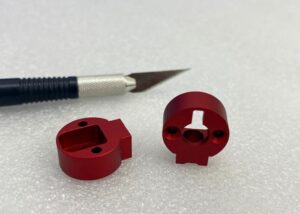
720 القاعدة
سمك أكسيد 1 مل (25.4 ميكرومتر) ≈ 720 أمبير دقيقة لكل قدم مربع.
يعمل كمرجع أساسي لتخطيط مدة الأكسدة والحمل الحالي.
العلاقة بين السُمك والزمن/التيار
السمك يتناسب طرديا مع كثافة التيار × وقت المعالجة.
يزداد سُمك الأكسيد في عملية الأكسدة طرديًا مع حاصل ضرب كثافة التيار في زمن المعالجة. على سبيل المثال، تُضاعف مضاعفة كثافة التيار من 1.2 أمبير/ديسيمتر مربع إلى 2.4 أمبير/ديسيمتر مربع معدل النمو تقريبًا.
ومع ذلك، قد يؤدي التيار الزائد أو طول مدة الاستخدام إلى ارتفاع درجة حرارة السطح، مما يسبب حروقًا أو تشققات أو أغشية مسامية للغاية. يضمن التحكم المتوازن سمكًا موحدًا وصلابة ثابتة ومظهرًا متناسقًا لجميع الأجزاء.
التحكم في درجة الحرارة وتركيز الأحماض
يمكن أن تؤدي درجة حرارة الحمام المرتفعة بشكل مفرط إلى تليين طبقة الأكسيد وزيادة المسامية.
يمكن أن تؤدي التركيزات الحمضية العالية بشكل مفرط إلى تسريع الذوبان، مما يجعل فيلم الأكسيد هشًا وضعيفًا.
ومن ثم، فإن الحفاظ على درجة الحرارة وتركيز الأحماض ضمن نطاقات التشغيل الدقيقة أمر بالغ الأهمية لضمان الاستقرار والجودة.
النمو الأبعادي وتأثير التسامح
الأكسدة الكبريتية من النوع الثاني
ينمو حوالي 50% من طبقة الأكسيد إلى الخارج من سطح المعدن، مما يؤدي إلى زيادة أبعاد الأجزاء.
ويتغلغل الـ 50% المتبقية إلى الداخل في الركيزة، مما يعزز الرابطة بين الطلاء والمادة الأساسية.
الأكسدة الصلبة من النوع الثالث
وتبلغ نسبة النمو أيضًا 50% للخارج و50% للداخل، ولكن مع سمك أكبر (25-150 ميكرومتر) وكثافة أعلى.
يوفر مقاومة فائقة للتآكل، وصلابة (HV 400–500+)، وثباتًا أبعاديًا.
مثال على التأثير البعدي
تضيف طبقة 50 ميكرومتر ما يقرب من 25 ميكرومترًا إلى كل سطح.
يجب أن يؤخذ هذا في الاعتبار عند التصنيع للحفاظ على التسامحات الضيقة.
التحكم في التسامح
تتيح نسب النمو المعروفة إزاحات التشغيل قبل الأنودة في حدود ±0.005 مم، مما يضمن أن الأبعاد النهائية تلبي المواصفات دون الحاجة إلى تشطيب إضافي.
معدات Aالمواد الاستهلاكية Fأو الأكسدة
تتطلب معدات ومواد الأكسدة خزانات مقاومة للأحماض (مبطنة بالبولي بروبيلين أو البولي فينيل كلوريد أو الرصاص)، ومصادر طاقة تيار مستمر ثابتة وقابلة للبرمجة، ورفوفًا موصلة من النحاس أو الألومنيوم مع عزل. تلتقط أنظمة التهوية الفعالة رذاذ الأحماض وتزيله. ويحافظ التحليل الكيميائي المنتظم على تركيز الحمض ومستويات أيونات الألومنيوم المناسبة، مما يضمن جودة طلاء ثابتة وتشغيلًا آمنًا.
الدبابات
مصنوعة من مواد مقاومة للأحماض، مثل البولي بروبيلين (PP)، أو كلوريد البولي فينيل (PVC)، أو الفولاذ المبطن بالرصاص، لتحمل حمض الكبريتيك وغيره من المحاليل الكهرلية. يجب أن تتمتع الخزانات بقوة ميكانيكية كافية، ومقاومة للحرارة، وقد تتضمن أنظمة عزل أو تبريد للحفاظ على درجات حرارة تشغيل ثابتة.
مزود الطاقة (PSU)
يُعدّ مقوم التيار المستمر المستقر ذو التحكم القابل للبرمجة ضروريًا للتحكم الدقيق في كثافة التيار، وجهد الخرج، وملامح زيادة الجهد. ويساهم معامل القدرة العالي ومعدل التموج المنخفض في تكوين طبقة أكسيد متجانسة وتكرار العملية.
الرفوف/التركيبات
مصنوعة من النحاس أو الألومنيوم عالي التوصيل، مع عزل مطبق على المناطق غير الملامسة لمنع التسرب الكيميائي وعلامات القوس الكهربائي. يجب أن تضمن التركيبات تلامسًا كهربائيًا متينًا، وتوصيلًا مستقرًا، وتثبيت المشبك في المناطق غير الحساسة أو المخفية لتجنب عيوب السطح المرئية.
التهوية وصيانة الحمام
ركّب أنظمة تهوية فعّالة مزودة بوحدات لالتقاط وتنقية ضباب الأحماض للحد من الملوثات المحمولة جوًا. يجب مراقبة كيمياء الحمامات بانتظام للتحقق من تركيز الأحماض ومحتوى أيونات الألومنيوم، مع إجراء تعديلات من خلال تجديد المحلول وترشيح الشوائب للحفاظ على الاستقرار.
إدارة المواد الكيميائية والتجديد
نفّذ سجلّ جرد كيميائي لتتبع دفعات الإلكتروليتات، ونسب الإضافات، وجداول الاستبدال. يجب أن يعتمد التجديد على النتائج التحليلية لتجنب تقلبات التركيز التي قد تؤثر على جودة الطلاء.
الصيانة والإصلاح Aو إصلاح شامل
إنشاء جدول للصيانة الوقائية، بما في ذلك فحص الخزان، وإصلاح طبقة التآكل، واختبار أداء المقوم، وتنظيف التركيبات، واستبدال فلتر التهوية، لضمان موثوقية التشغيل على المدى الطويل وجودة الأكسدة المتسقة.
كيفية To Control Pرودوكشن Lالمعهد الوطني للإحصاء Qينشيء
برنامج جودة الأكسدة المُحكم لا يقتصر على القياس فحسب، بل يضمن أيضًا أداءً طويل الأمد. بدءًا من فحوصات السُمك الدقيقة ووصولًا إلى اختبارات التآكل والتآكل والختم الصارمة، تُثبت كل خطوة فحص سلامة الطلاء وجماله ومتانته، مما يُساعد المُصنّعين على تقديم قطع غيار موثوقة وخالية من العيوب بصريًا.
سماكة
يتم التحقق من السُمك باستخدام مقاييس التيار الدوامي للقياس الفوري غير الإتلافي، أو باستخدام أساليب القياس الوزني لأخذ عينات عالية الدقة. على سبيل المثال، أستهدف تفاوتًا قدره ±2 ميكرومتر لطلاء من النوع الثاني بسمك 25 ميكرومتر.
جودة الختم
يتم فحص جودة الختم من خلال اختبارات صبغة البقع أو قياسات الموصلية، مما يضمن إغلاق المسام لمنع مسارات التآكل، ويتم الحفاظ على الموصلية أقل من 30 ميكروسيمنز/سم للحصول على الأداء الأمثل.
مقاومة للتآكلce
تم التحقق من مقاومة التآكل من خلال اختبار رش الملح ASTM B117، بهدف الحصول على أكثر من 1,000 ساعة دون تآكل للتشطيبات المعمارية.
ارتداء المقاومة
يتم قياس مقاومة التآكل باستخدام اختبار تآكل Taber، مع تحديد معايير الأداء عند فقدان الوزن ≤5 ملغ لكل 1,000 دورة للأكسدة الصلبة.
اللون واللمعان
يتم التحقق من تناسق اللون واللمعان باستخدام أجهزة قياس الطيف الضوئي، مع الحفاظ على ΔE < 1.0 للأجزاء الحرجة للون و±3 وحدات لمعان لتوحيد السطح.
يضمن نهج الاختبار المتكامل هذا أن كل دفعة لا تلبي مواصفات الصناعة فحسب، بل تتجاوزها في كثير من الأحيان.
العيوب الشائعة Aاستكشاف الأخطاء وإصلاحها
غالبًا ما تنجم عيوب الأكسدة الشائعة - مثل الاحتراق، والنقر، والشيب، وتباين اللون، وضعف العزل - عن مشاكل في التحكم بالعملية. يُعد فهم أسبابها، ومؤشراتها المرئية، والإجراءات التصحيحية اللازمة للحفاظ على جودة طلاء ثابتة وتقليل تكاليف إعادة العمل.
حرق
السبب: كثافة التيار المفرطة (>3.0 أمبير/ديسيمتر مربع للأنودة الصلبة) أو عدم كفاية الاتصال الكهربائي مما يؤدي إلى ارتفاع درجة الحرارة الموضعية.
المؤشرات: بقع داكنة أو خشنة أو مسحوقية على سطح الطلاء.
الحل: تقليل معدل زيادة التيار، وضمان نقاط اتصال ثابتة ونظيفة، والحفاظ على تحريك الإلكتروليت بشكل منتظم لتبديد الحرارة.
تأليب
السبب: سوء جودة المياه (محتوى أيون الكلوريد العالي >25 جزء في المليون) أو تلوث الإلكتروليت بجزيئات النحاس أو الحديد أو السيليكون.
المؤشرات: حفر صغيرة وعميقة في طبقة الأكسيد، وغالبًا ما تكون متجمعة.
الحل: استخدم الماء منزوع الأيونات للشطف، وقم بترشيح الإلكتروليت باستمرار، وراقب مستويات الشوائب أسبوعياً.
الشيب
السبب: شوائب السبائك مثل نسبة عالية من السيليكون (>0.5٪) أو النحاس (>4٪) في الركيزة.
المؤشرات: سطح باهت ورمادي ذو لمعان منخفض بعد عملية الأنودة.
الحل: استخدام سبائك عالية النقاء (مثل 6061، 6063) أو المعالجة المسبقة بدورات إزالة السخام المحسنة لإزالة عناصر السبائك المتبقية.
اختلاف اللون
السبب: عدم ثبات درجة حرارة الحمام (±2 درجة مئوية)، أو تقلبات الجهد، أو أوقات إحكام الإغلاق غير المتساوية.
المؤشرات: اختلافات مرئية في درجة اللون بين الأجزاء في نفس الدفعة.
الحل: الحفاظ على درجة حرارة الحمام ضمن نطاق ±1 درجة مئوية، ومعايرة خرج مصدر الطاقة، ومزامنة مدد الصباغة/الختم عبر جميع الأجزاء.
الختم السيئ
السبب: عدم اكتمال ترطيب مسام الألومينا بسبب عدم كفاية الوقت أو انخفاض درجة الحرارة أو تلوث حمام الختم.
المؤشرات: قراءات توصيل عالية (>25 ميكروسيمنز/سم) أو مقاومة ضعيفة للتآكل في اختبارات رش الملح.
الحل: تمديد وقت الإغلاق (≥15 دقيقة للماء الساخن منزوع الأيونات)، والحفاظ على التحكم في درجة الحرارة، واستبدال حمام الإغلاق عندما يتجاوز التلوث الحدود المسموح بها.
الأسئلة الشائعة
لا Aالإيماء Wوسدادة للأذن Oف؟
نعم، لكن ذلك يعتمد على ظروف الاستخدام. طلاءات النوع الثالث التي أُنتجها تتراوح سماكتها بين 25 و100 ميكرومتر، بصلابة تتراوح بين 400 و500 ميكرومتر، وخسارة تآكل تابر أقل من 20 ملغ/1000 دورة. تدوم لسنوات عديدة في ظل الاستخدام العادي، مع أن حوافها قد تصبح رقيقة في البيئات عالية الأحمال أو الكاشطة.
لا Rubbing Aكحول Remove Aالإيماء؟
لا، لا يُزيل كحول الأيزوبروبيل المُحمرّ الأكسدةَ كيميائيًا. الطبقة المُؤكسدة هي أكسيد الألومنيوم (Al₂O₃) بصلابة تتراوح بين 300 و500 HV وسمك يتراوح بين 5 و150 ميكرومتر، وهي شديدة المقاومة للمذيبات الخفيفة. مع ذلك، قد يُزيل التلامس المُطوّل الأصباغَ العضوية في الأكسدة الزخرفية، خاصةً إذا كان العزل ضعيفًا، مما يُسبب بهتانًا واضحًا دون إزالة الأكسيد نفسه.
كيفية Dالتضامن الإماراتي Aالإيماء Iزيادة Cالتآكل Rالمقاومة؟
تعمل طبقة Al₂O₃ كحاجز لنفاذ O₂ وCl⁻. يمكن لطلائيّ من النوع الثاني (10-20 ميكرومتر) أو النوع الثالث (حتى 50 ميكرومتر) أن يتجاوز 500-1000 ساعة في اختبارات رش الملح ASTM B117. تزداد مقاومة الاستقطاب بشكل ملحوظ، ويمكن أن تنخفض كثافة تيار التآكل إلى أقل من 1 ميكرو أمبير/سم².
كيفية Cأنا Tذراع وحدة قياس If METAL Is Aأومأ؟
أُميّز الأكسدة الأنودية بمظهرها المعدني مع ملمس سيراميكي خفيف، ومقاومة سطحية عالية (>10¹¹ Ω·cm)، وقراءات سمك تتراوح بين 5 و50 ميكرومتر عبر تيار إيدي. كما يكشف اختبار الصبغة ما إذا كانت المسامات مُغلقة، فالطلاءات المُغلقة جيدًا تقاوم امتصاص اللون.
ابحث عن Cيستمع Aأومأ Aluminum To Fادي؟
عادةً ما ينجم بهتان الألوان عن التعرض للأشعة فوق البنفسجية، أو استخدام أصباغ ذات ثبات ضوئي منخفض، أو ضعف العزل، أو التنظيف القلوي المكثف. أستخدم التلوين الكهربائي بالقصدير أو الكوبالت لضمان ثبات عالٍ للأشعة فوق البنفسجية، وأحفظها في ماء منزوع الأيونات بدرجة حرارة 95-100 درجة مئوية لمدة 15-30 دقيقة، مع الحفاظ على تباين لون الدفعة أقل من ΔE < 2.0.
خاتمة
الأكسدة عملية تشطيب متعددة الوظائف وجمالية، مثالية للمعادن غير الحديدية، وخاصةً الألومنيوم وسبائكه. من خلال التحكم في معايير العملية، واختيار النوع المناسب، وتطبيق المعالجة اللاحقة المناسبة، يمكنك تلبية أكثر المتطلبات الصناعية تطلبًا مع الحفاظ على مظهر جذاب.
















