
البوليستر مادة بوليمرية واسعة الاستخدام. في التصنيع الصناعي، يُصنع عادةً باستخدام آلات CNC على شكل صفائح أو قضبان أو مواد مركبة، بدلاً من ألياف النسيج الشائعة الاستخدام. بفضل قوته الميكانيكية الممتازة، ومقاومته للتآكل والصدأ، وثبات أبعاده، تُستخدم مواد البوليستر على نطاق واسع في صناعات مثل الإلكترونيات والهندسة الكهربائية، ومعدات الأتمتة، وتصنيع الآلات، والمعدات الطبية، وآلات تجهيز الأغذية، والأجهزة الدقيقة. مع استمرار نمو الطلب على القطع المصممة حسب الطلب والإنتاج بكميات صغيرة، يتجه المزيد من المصنّعين إلى استخدام آلات CNC لإنتاج مكونات البوليستر. على الرغم من سهولة تشكيل البوليستر، إلا أن إتقان تقنيات التشكيل الصحيحة لا يزال ضروريًا لتحقيق كفاءة عالية في التشغيل، ودقة في الأبعاد، وجودة سطح ممتازة.
لماذا يُعد البوليستر مناسبًا للتصنيع باستخدام الحاسوب (CNC)؟
تتميز بلاستيكات البوليستر بأداء عام ممتاز وثبات عالٍ أثناء عمليات التصنيع. وبالمقارنة مع البلاستيكات العامة، فهي توفر مقاومة أفضل للتآكل وقوة ميكانيكية أعلى. كما أنها توفر نسبة تكلفة إلى أداء أفضل مقارنةً ببعض أنواع البلاستيكات عالية الأداء. ونتيجةً لذلك، تُستخدم قطع البوليستر المصنعة بشكل شائع في العديد من أنواع المعدات الصناعية. ويساعد فهم خصائص هذه المادة المصنّعين على اختيار طرق التصنيع وعمليات القطع المناسبة.
ثبات أبعاد ممتاز
بعد التشكيل الصناعي، تتمتع مواد البوليستر ببنية داخلية مستقرة نسبيًا، مما يجعلها أقل عرضة للتغيرات الملحوظة في الأبعاد الناتجة عن الارتفاعات الطفيفة في درجة الحرارة أثناء التصنيع باستخدام الحاسوب (CNC). تتيح هذه الخاصية للمشغلين التحكم بدقة الأبعاد بسهولة أكبر، مع تحسين التناسق بين دفعات الإنتاج. تتحمل مواد البوليستر سرعات قطع عالية نسبيًا أثناء التصنيع باستخدام الحاسوب (CNC) مع الحفاظ على أداء تشغيل مستقر. بالنسبة للمكونات التي تتطلب تجميعًا وتركيبًا دقيقًا، يقلل استقرار الأبعاد الجيد من التعديلات اللاحقة للتصنيع، ويحسن كفاءة الإنتاج.
تشمل المزايا الشائعة ما يلي:
- تباين أبعاد ضئيل
- ثبات عالٍ في عمليات التشغيل الآلي
- اتساق ممتاز للأجزاء
- أداء تجميع أكثر سلاسة
الخصائص الميكانيكية تلبي متطلبات التشغيل الصناعي
لا تتميز مواد البوليستر بصلابة كافية فحسب، بل تتمتع أيضًا بمقاومة ممتازة للتآكل، مما يجعلها مناسبة لتصنيع المكونات الميكانيكية المصممة للعمل لفترات طويلة. تُصنع العديد من مكونات التوجيه، والمنزلقات، ووسادات التآكل، وأجزاء دعم المعدات من مواد البوليستر. أثناء عملية التشغيل، يحافظ البوليستر على سلامة الحواف، وهو أقل عرضة للتشقق مقارنةً ببعض المواد الهشة. مع ضبط معايير القطع بشكل صحيح، يمكن أيضًا الحصول على تشطيبات سطحية ممتازة، مما يوفر أساسًا متينًا للتجميع اللاحق.
مناسب لمختلف التطبيقات الصناعية
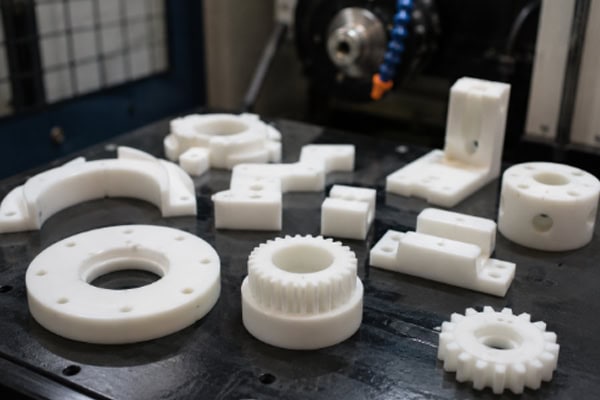
مع استمرار تطور معدات الأتمتة، أصبحت مواد البوليستر شائعة الاستخدام في العديد من الصناعات. وتُستخدم مكونات البوليستر المصنعة آلياً في صناعة الإلكترونيات، وآلات تجهيز الأغذية، والمعدات الطبية، والعديد من التطبيقات الأخرى.
وتشمل التطبيقات النموذجية:
- مكونات معدات الأتمتة
- أجزاء العزل الكهربائي
- تجهيزات تحديد المواقع الدقيقة
- مكونات نظام الناقل
تتطلب هذه المنتجات عادةً دقة الأبعاد ومقاومة التآكل والاستقرار على المدى الطويل، وكل ذلك يمكن تحقيقه من خلال التصنيع باستخدام الحاسوب (CNC) للأشكال الهندسية المعقدة والإنتاج المخصص.
كيف تتم عملية تصنيع البوليستر باستخدام الحاسوب (CNC)؟
على الرغم من سهولة تشكيل مواد البوليستر نسبيًا، إلا أن تحقيق نتائج تشكيل عالية الجودة يتطلب عملية تصنيع مُخططة بدقة. فمن تحليل الرسومات وبرمجة آلات CNC إلى عمليات القطع الفعلية، تؤثر كل مرحلة بشكل مباشر على جودة المنتج النهائي. ولا يمكن تحقيق دقة أبعاد ومظهر وأداء تجميع ممتازين لأجزاء البوليستر، مع تقليل إعادة العمل وهدر المواد، إلا من خلال إعداد قطعة العمل بشكل صحيح، واختيار المعدات المناسبة، وتحسين معايير التشغيل، وإجراء عمليات فحص شاملة.
تحليل الرسومات وتخطيط التشغيل الآلي
قبل بدء عملية التصنيع، ينبغي على المهندسين وضع خطة تصنيع شاملة استنادًا إلى رسومات المنتج. ونظرًا لاختلاف أبعاد الأجزاء وتفاوتاتها وهياكلها ومتطلبات مظهرها، فإن استراتيجيات التصنيع تختلف أيضًا. بالنسبة لمواد البوليستر، يُعد التخطيط المبكر بالغ الأهمية لأنه يؤثر على كفاءة القطع، والتحكم في التشوه، وأداء التجميع، والحاجة إلى عمليات تشطيب ثانوية. وكلما كان تحليل الرسومات أكثر تفصيلًا، كانت عملية التصنيع أكثر سلاسة، وانخفضت احتمالية حدوث مشاكل في الإنتاج.
تتطلب العناصر التالية عادةً تقييمًا دقيقًا:
- ابعاد المنتج
- التحمل بالقطع
- تكوينات حفرة
- متطلبات التجميع
- متطلبات الانتهاء من السطح
بعد الانتهاء من تحليل الرسومات، تُرتّب عمليات التشغيل الخشن، والتشطيب شبه النهائي، والتشطيب النهائي وفقًا لخصائص القطعة لتحسين استقرار عملية التشغيل. بالنسبة للمكونات المسطحة البسيطة، يُفضّل غالبًا إنجاز معظم عمليات التشغيل في عملية إعداد واحدة. أما بالنسبة للقطع التي تحتوي على العديد من الثقوب، أو ذات الخطوط المعقدة، أو الجدران الرقيقة، فينبغي التخطيط المسبق لتصميم التثبيت، ومسارات الأدوات، وتسلسل عمليات التشغيل لتجنب الانحرافات البُعدية الناتجة عن قوى القطع غير المتساوية. في الوقت نفسه، ينبغي تنظيم جداول التشغيل وفقًا لسمك المادة، وحجم الإنتاج، ومواعيد التسليم لتحسين كفاءة التصنيع.
اختر معدات التشغيل المناسبة
يمكن تشكيل مواد البوليستر باستخدام آلات CNC متنوعة، حيث تناسب معدات مختلفة هياكل المنتجات المختلفة. يؤثر اختيار المعدات المناسبة بشكل مباشر على كفاءة التشغيل، وجودة السطح، وثبات الأبعاد. لا يؤدي اختيار الآلة المناسبة إلى تحسين سرعة التشغيل فحسب، بل يقلل أيضًا من تآكل الأدوات والتعديلات اليدوية، مما ينتج عنه عملية تصنيع أكثر استقرارًا.
تشمل المعدات النموذجية ما يلي:
- مراكز التصنيع CNC
- آلات طحن CNC
- مخارط CNC
- آلات النقش CNC
تُستخدم مراكز التشغيل الآلي عادةً للهياكل المسطحة والأجزاء ذات الأشكال المعقدة، بينما تُختار مخارط CNC عادةً للمكونات ذات المحاور لزيادة الإنتاجية إلى أقصى حد. كما يمكن تشغيل الأجزاء الصغيرة التي تتميز بنقوش معقدة أو هياكل موضعية معقدة باستخدام معدات النقش للحصول على دقة أعلى. يجب أن يراعي اختيار المعدات أيضًا تصميم التثبيت، ونطاق سرعة المغزل، وثبات التغذية، وقدرة إزالة الرقائق. فقط عندما تتوافق قدرة الآلة مع متطلبات الجزء، يمكن لمواد البوليستر تحقيق جودة سطح ممتازة مع تجنب الحواف المحترقة أو الخيوط أو التشوه الموضعي.
عمليات التشطيب والفحص
بعد التشغيل الأولي، يتم إجراء التشغيل النهائي وفقًا لمتطلبات دقة المنتج، يليه التحقق من الأبعاد باستخدام معدات الفحص. تحدد هذه المرحلة إمكانية تجميع المكون بنجاح، وما إذا كان يلبي توقعات العميل فيما يتعلق بالمظهر والوظائف. على الرغم من أن مواد البوليستر تظل مستقرة نسبيًا أثناء التشغيل النهائي، إلا أن أدوات القطع البالية، أو معايير التشغيل غير المناسبة، أو الفحص غير الكافي، قد تؤدي إلى انحرافات في الأبعاد، وظهور نتوءات، وتشطيبات سطحية رديئة. لذلك، ينبغي دائمًا إجراء التشغيل النهائي والفحص معًا، بدلًا من الاعتماد فقط على خبرة المشغل.
تشمل بنود الفحص عادةً ما يلي:
- الابعاد الكلية
- أقطار الثقب
- عمودية
- رتابة
- نوعية السطح
بعد التأكد من مطابقة المنتج للمواصفات، يتم إجراء عمليات إزالة النتوءات والتنظيف لضمان استيفائه لمتطلبات التجميع. في الإنتاج على دفعات، يجب إتمام فحص العينة الأولى قبل بدء الإنتاج المستمر. كما يجب فحص الأبعاد الحرجة دوريًا أثناء الإنتاج لتحديد أي انحرافات فورًا وإجراء التعديلات اللازمة على العملية. بالنسبة للمكونات الدقيقة، يمكن استخدام أدوات قياس عالية الدقة للتحقق الثانوي لضمان مطابقة مواقع الثقوب والحواف والأسطح المتلامسة تمامًا للرسومات الهندسية. يُعد التنظيف والشطف والتغليف بعد التشطيب النهائي بنفس القدر من الأهمية، لأن هذه التفاصيل تؤثر بشكل مباشر على جودة المنتج عند التسليم وتُشكل الانطباع الأول لدى العميل.
نصائح عملية للتصنيع باستخدام الحاسوب (CNC) للبوليستر
على الرغم من سهولة تشكيل مواد البوليستر نسبيًا، إلا أن إنتاج مكونات ذات أبعاد ثابتة ومظهر أنيق وأداء تجميع موثوق به لا يزال يتطلب تحكمًا دقيقًا في العملية. في كثير من الحالات، لا تنجم مشاكل التشغيل عن المادة نفسها، بل عن حالة الأداة، واختيار المعلمات، وطرق إزالة الرايش، وممارسات التشغيل في ورشة العمل. تتيح الإدارة السليمة لهذه التفاصيل لمواد البوليستر تحقيق استقرار ممتاز في التشغيل مع تقليل النتوءات، وتكسر الحواف، والتشوه، وإعادة العمل، مما ينتج عنه في النهاية أجزاء نهائية تلبي متطلبات العملاء بشكل أفضل.
استخدم أدوات قطع حادة للحد من تكوّن النتوءات
عندما تتآكل أدوات القطع أثناء تشكيل البوليستر، يحدث قطع انضغاطي بدلاً من القطع الدقيق، مما يزيد من تكوّن النتوءات على طول الحواف المشغولة. يصبح هذا التأثير ملحوظًا بشكل خاص على الأجزاء ذات الجدران الرقيقة، وحواف الثقوب، والشطبات، وزوايا المحيط. إذا لم تكن حافة القطع حادة بما يكفي، فإن المادة تُضغط وتتمزق بدلاً من أن تُقطع بشكل نظيف. هذا لا يتسبب فقط في تبييض الحواف، بل قد يُنتج أيضًا تشققات دقيقة، ونتوءات متراكمة، وخشونة سطح موضعية. بالنسبة للمكونات التي تتطلب التجميع، تؤثر هذه النتوءات بشكل مباشر على دقة التركيب، مع زيادة وقت التشطيب اليدوي. لذلك، يجب أن يراعي اختيار أداة القطع ليس فقط التكلفة، ولكن أيضًا جودة حافة القطع، وقدرة إخراج الرقائق، ومدى ملاءمتها لتشكيل البلاستيك.
تشمل أنواع الأدوات الموصى بها ما يلي:
- أدوات القطع كربيد
- قواطع طرفية خاصة بالبلاستيك
- أدوات قطع عالية الحدة
تُقلل أدوات القطع الحادة من مقاومة القطع، وتُحسّن جودة السطح، وتُطيل عمر الأداة. كلما كانت الأداة أكثر حدة، كانت عملية القطع أكثر سلاسة، مما ينتج عنه حواف أنظف وتقليل كبير في أعمال إزالة النتوءات. يُعد فحص تآكل الأداة بانتظام أمرًا بالغ الأهمية لمنع التكسر الموضعي أو بهتان الحواف من التأثير على دفعة الإنتاج بأكملها. بالنسبة للمكونات عالية الجودة، يُنصح بإجراء قطع تجريبي قبل الإنتاج بكميات كبيرة للتحقق من ملاءمة الأداة من خلال فحص السطح المُشَكَّل.
التحكم السليم في معايير القطع
تُحدد معايير التشغيل جودة المنتج بشكل مباشر. على الرغم من أن مواد البوليستر ليست حساسة لأحمال القطع مثل المعادن، إلا أنها تظل حساسة لدرجة الحرارة والاحتكاك وثبات القطع. قد تؤدي إعدادات المعايير غير الصحيحة إلى انصهار الحواف، أو ظهور خيوط زائدة، أو تشوه حراري، أو انحرافات في الأبعاد. وتزداد هذه التأثيرات وضوحًا خلال دورات التشغيل الطويلة، وعلى المكونات ذات الجدران الرقيقة، وعلى الأجزاء ذات الأشكال الهندسية المعقدة.
لا تنشأ العديد من مشاكل التشغيل الآلي من عدم دقة الآلة، بل من ضعف التنسيق بين سرعة دوران المغزل ومعدل التغذية وعمق القطع، مما يؤدي إلى قوى قطع غير متساوية وانخفاض جودة المنتج. لذلك، ينبغي أن يأخذ تحسين المعلمات في الاعتبار سمك المادة وهندسة القطعة ونوع أداة القطع وصلابة الآلة بدلاً من الاعتماد على قيم ثابتة.
تشمل المعايير التي تتطلب تحكمًا مناسبًا ما يلي:
- سرعة المغزل
- معدل التغذية
- عمق القطع
- تغذية لكل سن
قد تؤدي الإعدادات العالية جدًا إلى زيادة درجات حرارة القطع، بينما تقلل الإعدادات المنخفضة جدًا من كفاءة التشغيل. تُعدّ مواد البوليستر أنسب لظروف القطع السلسة والمستمرة مع الحد الأدنى من التحميل الانضغاطي، مما يسمح لأداة القطع بالحفاظ على حركة قطع مستقرة. يمكن تشغيل الأسطح المسطحة الكبيرة بقوة أكبر لتحسين الإنتاجية، بينما تتطلب الثقوب الصغيرة والجدران الرقيقة والخطوط الدقيقة أحمال قطع أخف لتقليل التشوه الحراري. في الإنتاج الفعلي، يجب تحسين المعايير من خلال التشغيل التجريبي لتحقيق أفضل توازن بين الجودة والإنتاجية. يُحسّن هذا النهج اتساق الإنتاج مع تقليل وقت توقف الماكينة وإعادة العمل المكلفة.
انتبه إلى عملية إخراج الرقائق وتبريدها.
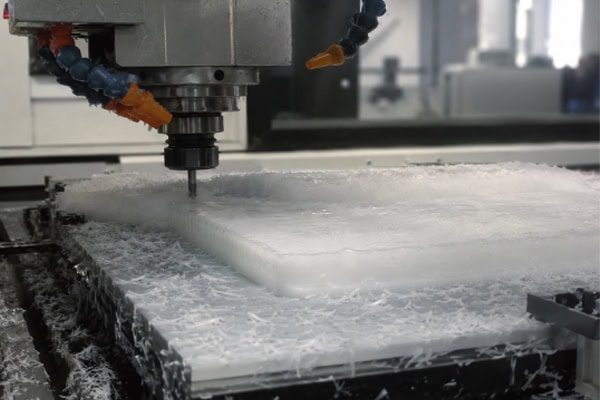
تُنتج مواد البوليستر رقائق متواصلة أثناء عمليات التشغيل. إذا لم تُزل هذه الرقائق فورًا، فقد تُخدش سطح قطعة العمل. بالمقارنة مع المواد التي تُنتج رقائق قصيرة، فإن البوليستر أكثر عرضة لتراكم الرقائق والتصاقها الموضعي، خاصةً أثناء عمليات تشغيل الأخاديد العميقة والضيقة والمقاطع المغلقة. إذا بقيت الرقائق في منطقة القطع لفترات طويلة، فإنها لا تُلحق الضرر بجودة السطح فحسب، بل قد يُعاد قطعها بواسطة أداة القطع، مما يُسبب عيوبًا في الحواف وعدم دقة في الأبعاد. لذلك، فإن إزالة الرقائق وتبريدها ليسا مجرد عمليات مساعدة، بل هما من المتطلبات الأساسية لتحقيق جودة تشغيل عالية.
تشمل الطرق الشائعة ما يلي:
- إزالة رقائق الخشب بالهواء المضغوط
- استخلاص الرقائق بالتفريغ
- الحد الأدنى من كمية التشحيم (MQL)
- تصميم مسار الأدوات الأمثل
يساعد الحفاظ على منطقة قطع نظيفة على ضمان جودة تشغيل مستقرة. يعمل الهواء المضغوط على إزالة الرايش بسرعة، مما يقلل من تراكمه. يُعدّ شفط الهواء مناسبًا بشكل خاص للتطبيقات التي تتطلب مستوى عالٍ من النظافة. يقلل التشحيم بكمية قليلة من الحرارة الناتجة عن الاحتكاك مع تحسين ظروف القطع. يقلل تصميم مسار الأداة المناسب من إعادة قطع الرايش والانسداد الموضعي.
أثناء عملية التشغيل الفعلية، ينبغي تخطيط تسلسل القطع واتجاهات مسار الأداة لتشجيع خروج الرايش من منطقة التشغيل بكفاءة. بالنسبة لعمليات التشغيل المطولة، يجب مراقبة إخراج الرايش باستمرار، مع تعديل ضغط الهواء وموضع الفراغ ومسارات الأداة عند الضرورة لمنع المشكلات البسيطة من التطور إلى عيوب جودة واسعة النطاق.
كيف يمكن تحسين جودة تصنيع البوليستر بشكل أكبر؟
مع استمرار تطور تقنية التحكم الرقمي بالحاسوب (CNC)، لا تعتمد جودة التصنيع على أداء الآلة فحسب، بل أيضاً على تخطيط العمليات، وممارسات المشغلين، وإدارة ورشة العمل. حتى المكونات البسيطة ظاهرياً قد تعاني من انحرافات في الأبعاد، أو خدوش، أو نتوءات إذا لم تتم إدارة أدوات القطع، أو تسلسل عمليات التصنيع، أو إجراءات الفحص، أو عمليات التشطيب بشكل صحيح. يتطلب الحصول على مكونات بوليستر عالية الجودة باستمرار توحيد كل التفاصيل، وجعلها قابلة للتكرار، والتحكم بها بدقة.
تحسين تسلسل عمليات التشغيل الآلي
تُصنّع المكونات المعقدة عادةً من خلال عمليات التشغيل الخشن، والتشطيب شبه النهائي، والتشطيب النهائي لتقليل الإجهادات الداخلية وتحسين استقرار الأبعاد. قد يؤدي القطع المكثف في البداية إلى تحرير مفاجئ للإجهادات الداخلية للمادة، مما يتسبب في انحناء طفيف أو انحراف في الأبعاد. تعمل عملية التشغيل الصحيحة على إزالة معظم المواد الزائدة أولاً قبل تحسين الخطوط الخارجية والأبعاد الحرجة تدريجياً، مما يسمح للمادة بالبقاء أكثر استقراراً طوال عملية التشغيل. خلال التشغيل الخشن، يكون الهدف الأساسي هو إزالة المواد بسرعة مع الحفاظ على مخزون موحد للعمليات اللاحقة. أما التشطيب شبه النهائي فيُحسّن الخطوط الخارجية ويُثبّت الأسطح المرجعية.
تركز عمليات التشطيب على الأبعاد النهائية وجودة السطح وتقليل آثار الأدوات والنتوءات. تستفيد المكونات ذات الجدران الرقيقة وقطع العمل الطويلة والأجزاء التي تحتوي على أنماط ثقوب معقدة بشكل خاص من التشغيل التدريجي، مما يمنع التشوه الناتج عن إزالة كميات كبيرة من المواد في عملية واحدة. كلما تم التخطيط لتسلسلات التشغيل بعناية أكبر، قل احتمال إعادة العمل وأصبحت جودة المنتج النهائي أكثر اتساقًا.
تعزيز الفحص البُعدي
أثناء عمليات التشغيل الآلي، ينبغي استخدام أدوات مثل الفرجار الورني، والميكرومتر، وآلات قياس الإحداثيات (CMM) لفحص الأبعاد الحرجة، مما يسمح بتعديل معايير التشغيل الآلي على الفور لضمان التوافق مع الرسومات الهندسية. على الرغم من أن مواد البوليستر أسهل في التشغيل الآلي من المعادن، إلا أنها تظل حساسة لدرجة الحرارة، وحالة الأداة، وطرق تثبيت قطعة العمل، مما يجعل الفحص ضروريًا بدلاً من الاعتماد فقط على خبرة المشغل. تتراكم العديد من الانحرافات البُعدية تدريجيًا أثناء التشغيل الآلي بدلاً من ظهورها فقط أثناء العملية النهائية، مما يجعل الفحص أثناء العملية ذا أهمية خاصة. يسمح الفحص التدريجي باكتشاف المشكلات مبكرًا، مما يمنع إتلاف دفعات الإنتاج بأكملها.
أثناء الفحص، ينبغي إيلاء الأولوية لأسطح التجميع، ومواقع الثقوب، وحواف التثبيت، وأبعاد السماكة، لأن هذه الخصائص تحدد أداء التجميع بشكل مباشر. في الإنتاج الدفعي، يجب إجراء فحص شامل للعينة الأولى قبل بدء الإنتاج الضخم، يليه فحص دوري لعينات لمراقبة تآكل الأدوات والتغيرات في الأبعاد. عند اكتشاف انحرافات طفيفة في الأبعاد، يجب تعديل معدل التغذية، أو سرعة دوران المغزل، أو تعويض الأدوات فورًا بدلًا من الانتظار حتى انتهاء دورة الإنتاج بالكامل. تُحسّن ممارسات الفحص المتسقة من إنتاجية الإنتاج وتجعل عمليات التشغيل أكثر قابلية للتحكم.
إتمام المعالجة اللاحقة بشكل صحيح
بعد عملية التشغيل الآلي، يوصى بإجراء عمليات التشطيب التالية:
- إزالة الأزيز
- الشطب
- تنظيف السطح
- تغليف المنتج النهائي
تُحسّن هذه العمليات المظهر بشكل أكبر مع تقليل التلف أثناء النقل والتجميع. غالبًا ما تبقى نتوءات دقيقة على طول الحواف المشغولة بعد تشكيل البوليستر. إذا تُركت دون معالجة، فإنها لا تُقلل من الجودة البصرية فحسب، بل قد تُخدش أيضًا أسطح التلامس أثناء التجميع أو تُقصر عمر خدمة المكون. على الرغم من أن المعالجة اللاحقة تبدو المرحلة الأخيرة، إلا أنها تُؤثر بشكل كبير على جودة المنتج الإجمالية، خاصةً للمكونات التي تتطلب مظهرًا ممتازًا أو تجميعًا دقيقًا. يجب إزالة النتوءات بعناية لتجنب تشقق الحواف. يُؤدي الشطف إلى إنشاء حواف أكثر نعومة، ويُقلل من تركيز الإجهاد، ويُحسّن السلامة وسهولة التعامل. يُزيل تنظيف السطح الرقائق والغبار وبقايا التشغيل، مما يمنع التلوث أثناء التجميع أو اللصق أو الطلاء أو الطباعة. يُعد التغليف المناسب بنفس القدر من الأهمية، خاصةً للشحنات المجمعة. يجب اختيار مواد الحماية وفقًا لهندسة القطعة لمنع تلف الضغط أو الخدوش أو التشوه أثناء النقل.
الأسئلة الشائعة
ما هي دقة التصنيع التي يمكن تحقيقها باستخدام تقنية التصنيع باستخدام الحاسوب (CNC) للبوليستر؟
تتميز مواد البوليستر بثبات أبعاد ممتاز. في ظل إمكانيات الماكينة المناسبة وظروف التشغيل المُحسّنة، يمكن للمكونات الصناعية العادية تحقيق دقة تصنيع تتراوح عادةً بين ±0.05 مم و±0.10 مم. أما بالنسبة للمكونات الدقيقة، فيمكن تحسين دقة التصنيع بشكل أكبر لتصل إلى ما يقارب ±0.01 مم إلى ±0.05 مم من خلال تحسين أدوات القطع ومعايير التشغيل وإجراءات الفحص. مع ذلك، يجب تقييم إمكانيات التشغيل الفعلية وفقًا لمواصفات المواد وهندسة المكون وسُمك الجدار وأداء الماكينة. بالنسبة لمكونات التجميع عالية الدقة، يُنصح العملاء بالتأكد من متطلبات دقة الأبعاد مع مورد خدمات التشغيل قبل بدء الإنتاج لتحديد استراتيجية التشغيل الأنسب.
خاتمة
بفضل خصائصها الميكانيكية الممتازة، ومقاومتها للتآكل، وثبات أبعادها، وكفاءتها العالية في التصنيع، أصبحت بلاستيكات البوليستر من أكثر أنواع البلاستيك الهندسي استخدامًا في الصناعات التحويلية الحديثة. ومن خلال اختيار معدات CNC المناسبة، وتحسين عمليات التصنيع، والتحكم في معايير القطع، وتعزيز إدارة أدوات القطع، يستطيع المصنّعون تحسين جودة التصنيع بشكل ملحوظ مع تقليل النتوءات والتشوهات والانحرافات في الأبعاد. هذه المزايا تُمكّن مكونات البوليستر من تلبية المتطلبات الصارمة لقطاعات صناعية متنوعة، مثل معدات الأتمتة، والإلكترونيات، والمعدات الطبية، وآلات تصنيع الأغذية، والأجهزة الدقيقة. ومع استمرار تطور تقنية التصنيع باستخدام الحاسوب (CNC)، تتحسن قدرات تصنيع مواد البوليستر باستمرار. بدءًا من تطوير النماذج الأولية والإنتاج بكميات صغيرة وصولًا إلى التصنيع على نطاق واسع، يوفر التصنيع باستخدام الحاسوب (CNC) حلًا مرنًا وفعالًا وموثوقًا لتصنيع مكونات البوليستر.
















