
تُشكّل معالجة البولي بروبيلين (PP) تحدياتٍ عديدةً نظرًا لخصائصه الفريدة. فبينما تجعله مقاومته الكيميائية ومرونته وتكلفته المنخفضة خيارًا شائعًا في تطبيقاتٍ مُختلفة، تُعقّد هذه الخصائص نفسها عمليات المعالجة باستخدام الحاسب الآلي. وتحديدًا، تُصعّب درجة انصهاره المنخفضة (160-170 درجة مئوية للبوليمرات المتجانسة) وميله للتشوّه تحت تأثير الحرارة عملية المعالجة الدقيقة. في هذه المقالة، سأتناول العوامل التي تجعل معالجة البولي بروبيلين أصعب مقارنةً بالبلاستيكيات الأخرى، وسأُقدّم حلولًا لتحسين عملية المعالجة لتحقيق دقة وكفاءة أعلى.
ما هو مادة البولي بروبيلين
البولي بروبيلين (PP) هو بوليمر حراري بلاستيكي شائع الاستخدام، يتميز بتعدد استخداماته، وانخفاض كثافته، ومقاومته الكيميائية الممتازة. وهو جزء من عائلة البولي أوليفينات، ويمكن إنتاجه في شكلين رئيسيين: البوليمر المتجانس والبوليمر المشترك. يتميز البولي بروبيلين بخفة وزنه ومتانته ومقاومته العالية للأحماض والقواعد والمذيبات، مما يجعله مثاليًا للتطبيقات في صناعات السيارات، والطب، والتعبئة والتغليف، والسلع الاستهلاكية.
يُعرف البولي بروبيلين أيضًا بمقاومته العالية للتعب، مما يجعله مناسبًا للأجزاء المعرضة للإجهاد المتكرر. علاوة على ذلك، يتميز البولي بروبيلين بسهولة التصنيع، وفعاليته من حيث التكلفة، وثبات أبعاده في بيئات متنوعة.
الخصائص الأساسية Oو بولي بروبيلين
البولي بروبيلين، المتوفر على شكل بوليمر متجانس وبوليمر مشترك، مادة بلاستيكية حرارية خفيفة الوزن، معروفة بمقاومتها الكيميائية ومرونتها. تتميز بقوة شد تتراوح بين 30 و50 ميجا باسكال، واستطالة عند الكسر تتراوح بين 200% و600%. إلا أن صلابته المنخفضة ودرجة انصهاره (160-170 درجة مئوية) تجعله عرضة للالتواء والتشوه أثناء التشغيل، مما يتطلب اختيارًا دقيقًا للأدوات وسرعات قطع مُتحكم فيها لتحقيق أفضل النتائج.
| الممتلكات | الوصف |
| مقاومة كيميائية | مقاوم للأحماض والقواعد والمذيبات العضوية، مما يجعله مثاليًا للبيئات الكيميائية القاسية. |
| قوة الشد | 30-50 ميجا باسكال (ميجا باسكال)، مما يوفر توازن القوة لمختلف التطبيقات. |
| استطالة عند الكسر | 200% – 600%، مما يوضح مرونة البولي بروبلين قبل التمزق. |
| صلابة | أقل الاستعلاء بالمقارنة مع المواد البلاستيكية الأخرى مثل الديلرين، مما يجعلها أكثر مرونة ولكنها عرضة للتشوه. |
| ذوبان نقطة | 160-170 درجة مئوية (للبوليمر المتجانس)، مما يؤثر على التشغيل والمعالجة في درجات حرارة عالية. |
| المرونة | مرنة، مما يجعلها مفيدة لإنشاء مفصلات حية ولكنها تشكل تحديات أثناء التشغيل بسرعات عالية. |
| تحديات الآلات | يتطلب أدوات متخصصة لتجنب التدهور أو التآكل بسبب المقاومة الكيميائية. |
طرق المعالجة النموذجية Fأو البولي بروبلين
يُعالَج البولي بروبيلين (PP) من خلال عمليات الطحن والخراطة باستخدام الحاسب الآلي (CNC)، والقولبة بالحقن، والبثق، والضغط الساخن، والتشكيل الحراري، واللحام. وتواجه كل طريقة تحديات بسبب قابلية البولي بروبيلين للتشوه الحراري. يوفر الطحن والخراطة باستخدام الحاسب الآلي (CNC) دقة عالية، بينما يُعدّ القولبة واللحام مناسبين للإنتاج الضخم وتوصيل الأجزاء. ويضمن تحسين هذه الطرق كفاءة المعالجة.
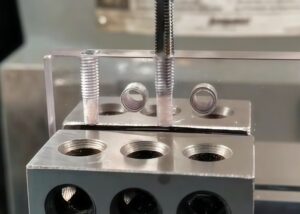
طريقة معالجة البولي بروبيلين CNC
CNC الطحن
تُستخدم عملية الطحن باستخدام الحاسب الآلي على نطاق واسع لتصنيع مكونات البولي بروبيلين الدقيقة، مما يجعلها طريقة مثالية لإنشاء أشكال معقدة ذات تحمّلات دقيقة وتشطيبات سطحية دقيقة. طحن تسمح لنا هذه العملية بتحقيق دقة عالية في تصنيع البولي بروبيلين، مع تحمّلات نموذجية تتراوح من ±0.01 مم إلى ±0.05 مم، اعتمادًا على تعقيد الجزء.
عند تشغيل البولي بروبيلين، من الضروري إدارة عوامل مثل سرعات القطع، والتغذية، وطرق التبريد بعناية لمنع تشوه المادة بسبب انخفاض درجة انصهارها (160-170 درجة مئوية للبوليمرات المتجانسة). على سبيل المثال، تُستخدم عادةً سرعات دوران للمغزل تتراوح بين 12,000 و20,000 دورة في الدقيقة لتحقيق أداء قطع مثالي.
بالإضافة إلى ذلك، تُساعد معدلات التغذية البطيئة (15-75 بوصة في الدقيقة) في الحفاظ على سلامة القطع من خلال تقليل تراكم الحرارة. باستخدام أدوات كربيد حادة بزوايا ميل مناسبة، يُمكنني ضمان قطع نظيفة وتقليل مشاكل مثل الذوبان والتشوه وتكوين النتوءات.
علاوة على ذلك، يُعدّ إزالة الرقائق بفعالية أمرًا بالغ الأهمية، إذ يميل البولي بروبيلين إلى تكوين رقائق طويلة وخيطية أثناء التشغيل. ولتجنب إعادة قطع الرقائق وضمان سلاسة العمليات، يُعدّ استخدام أنظمة النفخ الهوائي أو أنظمة التفريغ أمرًا بالغ الأهمية. كما تُعد تقنيات التثبيت المناسبة ضرورية، إذ قد تؤدي مرونة البولي بروبيلين إلى اهتزاز وتشوه أثناء القطع. ومن خلال تحسين هذه العوامل، يُمكّن الطحن باستخدام الحاسب الآلي (CNC) من إنتاج قطع البولي بروبيلين بكفاءة ودقة، حتى في التصاميم شديدة التفصيل والتعقيد.
CNC خراطة
يعد تشغيل الآلات ذات التحكم الرقمي بالكمبيوتر طريقة أساسية لتشغيل أجزاء البولي بروبلين الدائرية أو المحورية، مما يجعلها مفيدة بشكل خاص للتطبيقات التي تتضمن الأنابيب والمكونات الأسطوانية والأجزاء الأخرى ذات التناظر الدوراني.
في الخراطة باستخدام الحاسب الآلي، تُثبّت قطعة العمل المصنوعة من البولي بروبيلين بإحكام على مخرطة، حيث تتحرك أداة القطع على طول السطح لتحديد أبعاد دقيقة. للحصول على أفضل النتائج، من الضروري ضبط سرعة القطع ومعدلات التغذية لموازنة إزالة المواد وتوليد الحرارة. بالنسبة للبولي بروبيلين، تُستخدم عادةً سرعات دوران تتراوح بين 1,000 و3,000 دورة في الدقيقة، حسب سُمك المادة وهندسة القطعة. يُضبط معدل التغذية عادةً بين 0.01 بوصة و0.03 بوصة لكل دورة، مما يضمن حركة أداة القطع بثبات دون ارتفاع درجة حرارتها أو التسبب في تشوه القطعة.
نظرًا لانخفاض درجة انصهار البولي بروبيلين نسبيًا (160-170 درجة مئوية للبوليمرات المتجانسة)، يُعدّ التحكم في الحرارة أثناء عملية الخراطة باستخدام الحاسب الآلي أمرًا بالغ الأهمية. من الضروري ضمان استخدام أساليب تبريد مناسبة، مثل التبريد بالهواء أو استخدام سوائل تبريد قابلة للذوبان في الماء، لتقليل الاحتكاك ومنع تليين المادة أو ذوبانها. بالإضافة إلى ذلك، يُساعد استخدام أدوات كربيد حادة بزاوية ميل موجبة عالية على تحقيق سطح أملس، حيث قد تُسبب الأدوات غير الحادة احتكاكًا مفرطًا وقصًا رديء الجودة.
من التحديات التي تواجه خراطة البولي بروبيلين مرونته، خاصةً للأجزاء الأكبر حجمًا. ولمنع تشوه المادة وضمان دقة أبعادها، يلزم استخدام تقنيات تثبيت متخصصة، مثل تركيبات مخصصة أو فكوك ناعمة تُثبّت المكونات بإحكام دون إحداث أي إجهاد. هذا يمنع مشاكل مثل اهتزاز الأجزاء أثناء القطع، والتي قد تؤدي إلى عدم دقة المنتج النهائي.
من خلال تحسين معايير سرعة المغزل، ومعدل التغذية، واختيار الأدوات، والتبريد، يُمكّنني الخراطة باستخدام الحاسب الآلي من إنتاج مكونات بولي بروبيلين عالية الدقة بتفاوتات دقيقة وسطح أملس، مُلبيًا بذلك المواصفات الدقيقة المطلوبة للتطبيقات الصعبة. تتراوح التفاوتات النموذجية لأجزاء البولي بروبيلين المُخرطة باستخدام الحاسب الآلي بين ±0.02 مم و±0.1 مم، حسب تعقيد وحجم المكون.
مقارنة مع طرق المعالجة الأخرى
| طريقة التصنيع | القابلية للتطبيق | دقة الآلات | كفاءة الإنتاج | التكلفة | القيود |
| CNC الطحن | مناسب للأجزاء المعقدة والتشطيبات السطحية الدقيقة | دقة عالية وسطح أملس | مناسبة لإنتاج دفعة صغيرة | ارتفاع تكاليف المعدات والعمالة | محدودة للمواد السميكة، وقضايا التمدد الحراري |
| CNC خراطة | مناسب للأجزاء الدائرية والمحورية | دقة عالية، مناسبة لمعظم الأحجام القياسية | فعالة ومناسبة لتصنيع الأجزاء المستديرة | ارتفاع تكاليف المعدات | غير مناسب للإنتاج الضخم |
| حقن صب | مناسبة للإنتاج على نطاق واسع | دقة أقل | مثالية للانتاج بالجملة | تكاليف القالب عالية، وتكلفة القطعة منخفضة | استثمار أولي مرتفع ودقة أقل |
| القطع بالليزر | مناسب للقطع المسطحة والأشكال المعقدة | دقة عالية وحواف ناعمة | فعالة ومناسبة للإنتاج الضخم | ارتفاع تكاليف المعدات | محدود للمواد السميكة |
| الضغط الساخن | مناسب لإنتاج أجزاء كبيرة | دقة أقل | فعالة ومناسبة للإنتاج الضخم | ارتفاع تكاليف المعدات والعفن | يقتصر على الأشكال المعقدة |
التحديات Iن بولي بروبيلين بالقطع
على الرغم من استخدامه الواسع، إلا أن تشكيل البولي بروبيلين يطرح العديد من التحديات. فضعف صلابته، وسهولة انصهاره، واحتمالية تشوهه، كلها عوامل تتطلب تخطيطًا دقيقًا وتحكمًا دقيقًا أثناء عملية التشكيل. دعونا نستكشف هذه التحديات بمزيد من التفصيل ونناقش استراتيجيات التخفيف منها.
مشاكل التمدد والانكماش الحراري في البولي بروبلين
يتميز البولي بروبيلين (PP) بمعامل تمدد حراري مرتفع (CTE)، مما يؤدي إلى عدم دقة الأبعاد والتشوه أثناء التشغيل. تشمل الحلول التحكم في درجة حرارة بيئة التشغيل، واستخدام التبريد بالضباب أو الغمر، وتعديل سرعات القطع والتغذية. يساعد تبريد قطعة العمل بالهواء المضغوط أو سوائل التبريد القائمة على الماء على تقليل التراكم الحراري. من خلال تحسين معايير التشغيل والتحكم في درجة الحرارة، يمكننا الحد من مشاكل التمدد الحراري، مما يضمن دقة وجودة قطع البولي بروبيلين.
الحلول المشتركة
بيئة تشغيل مُتحكَّم بها: حافظ على درجة حرارة ثابتة في منطقة التشغيل. استخدم غرفًا مُكيَّفة أو أنظمة تبريد لتقليل تقلبات درجة الحرارة أثناء الإنتاج.
تبريد الأدوات: استخدم أنظمة التبريد بالرذاذ أو الفيضان لتبديد الحرارة أثناء عملية التشغيل، مما يقلل من تراكم الحرارة في منطقة القطع ويمنع تشوه المواد.
تبريد قطعة العمل: قم بتبريد قطعة العمل المصنوعة من البولي بروبيلين باستخدام الهواء المضغوط أو المبردات المائية لتقليل درجة حرارتها قبل وأثناء عملية التشغيل الآلي.
سرعات قطع وتغذية معتدلة: قلل سرعات القطع ومعدلات التغذية لتقليل توليد الحرارة، مما يساعد في الحفاظ على استقرار الأبعاد. على سبيل المثال، يمكن أن تساعد سرعة دوران المغزل من 4,000 إلى 6,000 دورة في الدقيقة مع معدلات تغذية من 10 إلى 15 بوصة في الدقيقة في التحكم في تراكم الحرارة.
من خلال تحسين معايير التشغيل والتحكم في البيئة الحرارية، يمكننا التخفيف بشكل فعال من مشاكل التمدد الحراري، مما يضمن إنتاج أجزاء البولي بروبيلين عالية الجودة بأبعاد دقيقة.
الصعوبات Iن تصنيع البولي بروبيلين
تُعدّ معالجة البولي بروبيلين عمليةً صعبةً نظرًا لتراكم الحرارة، مما يؤدي إلى ذوبانه وتصلب الأدوات. لذا، يُعدّ التحكم في السرعة واختيار الأدوات والمبرد أمرًا بالغ الأهمية. تُسبب مرونته تشوّهًا، خاصةً في الأجزاء الرقيقة، مما يتطلب تثبيتًا محكمًا وأدوات حادة. كما يُؤدي انخفاض صلابته إلى تشققات وتشوهات إجهادية، والتي يُمكن الحدّ منها باستخدام قوى قطع أخفّ وتركيبات دقيقة. تضمن هذه الخطوات جودةً أفضل للأجزاء.
توليد الحرارة أثناء القطع
من أهم التحديات التي أواجهها كثيرًا عند تشغيل البولي بروبيلين تراكم الحرارة أثناء عملية القطع. يتميز البولي بروبيلين بدرجة انصهار منخفضة نسبيًا، تتراوح عادةً بين 160 و170 درجة مئوية للبوليمرات المتجانسة، مما يجعله أكثر عرضة للتشوه في درجات الحرارة العالية. قد تؤدي الحرارة الزائدة المتولدة أثناء التشغيل إلى ذوبان المادة، مما قد يؤدي بدوره إلى تصلب أدوات القطع وتشوه القطعة، مما يؤدي إلى عدم دقة الأبعاد وسوء تشطيب السطح.
لتجنب هذه المشاكل، من الضروري إدارة سرعة القطع، واختيار الأدوات، واستخدام سوائل التبريد بعناية. من واقع خبرتي، يُساعد الحفاظ على سرعات منخفضة للمغزل - عادةً ما بين 4,000 و6,000 دورة في الدقيقة - وتغيير الأدوات بشكل متكرر على تقليل تراكم الحرارة بشكل كبير. بالإضافة إلى ذلك، يُبرّد استخدام أنظمة التبريد بالضباب أو الغمر منطقة القطع بفعالية، مما يضمن بقاء البولي بروبيلين تحت درجة انصهاره. باستخدام هذه الاستراتيجيات، تم تحقيق نتائج تشغيل أفضل باستمرار مع تقليل فقد المواد.
انخفاض صلابة ومرونة البولي بروبلين
على الرغم من أن مرونة البولي بروبيلين ميزةٌ مميزة في العديد من التطبيقات، إلا أنها قد تُشكل تحدياتٍ كبيرة أثناء التشغيل الآلي، خاصةً عند التعامل مع أجزاء رقيقة الجدران أو معقدة. فصلابته المنخفضة نسبيًا تعني أنه يتشوه بسهولة تحت قوى القطع، مما يؤدي إلى مشاكل مثل الالتواء أو عدم دقة الأبعاد. ويتجلى هذا بشكل خاص عند تشغيل أجزاء ذات هندسة معقدة أو عند عدم تثبيت الأجزاء بشكل كافٍ.
من واقع خبرتي، يُعدّ تثبيت قطعة العمل المصنوعة من البولي بروبيلين بإحكام أمرًا بالغ الأهمية لمنع أي حركة أو اهتزاز قد يؤدي إلى تشوهها. يُنصح باستخدام مشابك متخصصة لتوفير ضغط تثبيت متساوٍ، مما يُساعد على الحفاظ على سلامة القطعة طوال عملية التصنيع. إضافةً إلى ذلك، يُؤدي اختيار أداة القطع دورًا هامًا في تقليل التشوه. يُنصح باستخدام أدوات حادة ذات زاوية ميل كبيرة، لأنها تُقلل من قوى القطع وتُقلل من خطر تشوه المادة.
في ممارستي، وجدت أن استخدام سرعة قطع تتراوح بين 4,000 إلى 6,000 دورة في الدقيقة مع معدل تغذية 10-15 بوصة في الدقيقة يضمن نتائج مثالية، ويمنع الانثناء أو الانحناء غير المرغوب فيه للبولي بروبيلين.
ومن خلال الاهتمام الدقيق بهذه التفاصيل، يمكن تحقيق الأبعاد الدقيقة والجودة المطلوبة لأجزاء البولي بروبلين.
التشقق والتشوه الناتج عن الإجهاد أثناء التشغيل
تُعدّ التشققات والالتواءات الإجهادية من التحديات الكبيرة في تشغيل البولي بروبيلين، نظرًا لانخفاض صلابته ومرونته العالية. عند تشغيل البولي بروبيلين، قد يؤدي ميل المادة للتشوه تحت ضغط غير متساوٍ أو قوى قطع مفرطة إلى مشاكل مثل التشققات أو الالتواءات في القطعة النهائية. للتخفيف من هذه المشاكل، يُنصح باستخدام قوى قطع أقل، وتحديدًا الحفاظ على سرعات المغزل بين 3,500 و5,000 دورة في الدقيقة ومعدلات تغذية بين 8 و12 دورة في الدقيقة. تُساعد هذه الإعدادات على تقليل التراكم الحراري وتقليل الإجهاد على المادة، مما يضمن قطعًا أكثر سلاسة وثباتًا.
بالإضافة إلى ذلك، أُولي دائمًا أهميةً لتثبيت قطعة العمل المصنوعة من البولي بروبيلين بتركيبات دقيقة للحفاظ على ضغط تثبيت منتظم. يُعد استخدام تركيبات مُخصصة تُوزّع قوة التثبيت بالتساوي أمرًا أساسيًا لمنع القطعة من التحرك أو الاهتزاز أثناء عملية التصنيع، مما قد يؤدي إلى تشققات إجهادية أو انحناء.
إن الاهتمام بالتفاصيل في كلٍّ من عمليتي القطع وتثبيت القطع يُحسّن جودة ودقة قطع البولي بروبيلين النهائية بشكل ملحوظ. فمن خلال إدارة القوى وتثبيت قطعة العمل بشكل صحيح، يُمكن تشغيل البولي بروبيلين بكفاءة، مما يضمن الحد الأدنى من الالتواء والتشقق أثناء العملية.
لماذا البولي بروبلين Iأكثر صعوبة Tس الآلة Tهان البلاستيك الأخرى
يُعدّ البولي بروبيلين أصعب في التشكيل من أنواع البلاستيك الأخرى مثل ABS أو الأكريليك، نظرًا لنعومته وخصائصه الحرارية. كما أن مقاومته العالية للتعب تجعله مقاومًا للتشقق، ولكنه عرضة للتشوه الحراري. إضافةً إلى ذلك، يُسبب تركيبه الجزيئي شبه البلوري تفاوتًا في إزالة المواد. وللتغلب على هذه التحديات، يُعدّ التحكم في معلمات القطع، واختيار الأدوات، وطرق التبريد أمرًا بالغ الأهمية لتحقيق نتائج ثابتة.
تأثير متانة البولي بروبيلين على التصنيع
تلعب متانة البولي بروبيلين دورًا هامًا في قابليته للتشغيل الآلي، وخاصةً أثناء تشغيله. تُعد مقاومته للتشقق ميزةً أساسية، ولكنها تعني أيضًا أن المادة أكثر صعوبةً في التشغيل الآلي، خاصةً عند تطبيق قوى عالية. تتيح له مقاومته العالية للتعب تحمل الإجهادات المتكررة، مما يجعله مناسبًا للتطبيقات التي تتطلب متانة. ومع ذلك، قد تؤدي هذه المتانة نفسها إلى تشوه حراري إذا لم تُدار بشكل صحيح أثناء تشغيل البولي بروبيلين.
في مجال عملي، يكمن مفتاح التغلب على هذا التحدي في التحكم الدقيق في معايير القطع، مثل معدل التغذية وسرعة المغزل، مما يساعد على منع ليونة المادة أو تشوهها. من خلال الاختيار الدقيق للأدوات المناسبة، مثل أدوات الكربيد أو الفولاذ عالي السرعة (HSS) ذات حواف القطع الحادة، واستخدام سائل التبريد المناسب، يمكنني الحفاظ على دقة أبعاد قطع البولي بروبلين المُشَكَّلة. بالإضافة إلى ذلك، يضمن تحسين سرعات القطع وتقنيات التبريد عدم تأثير الحرارة المتولدة أثناء التشغيل على سلامة المادة، مما ينتج عنه منتج نهائي عالي الجودة.
العلاقة بين البنية الجزيئية للبولي بروبيلين والتصنيع
يُعدّ التركيب الجزيئي شبه البلوري للبولي بروبيلين أحد التحديات الرئيسية في تصنيعه. فعلى عكس البلاستيك غير المتبلور ذي التركيب الموحد، يتميز البولي بروبيلين بمرحلتين بلورية وغير متبلورة. وقد تُسبب هذه المراحل إزالة غير متساوية للمواد أثناء التصنيع، مما يُصعّب تحقيق نتائج ثابتة. وقد علمتني خبرتي الطويلة في تصنيع البولي بروبيلين أن الاختلافات في كثافة المادة قد تؤدي إلى قوى قطع غير متسقة، مما قد يُسبب عيوبًا في السطح أو أخطاءً في الأبعاد.
للتغلب على هذه المشكلة، يُعدّ اختيار الأدوات المناسبة أمرًا بالغ الأهمية. تُساعد الأدوات ذات حواف القطع الحادة وزوايا الميل العالية، مثل حشوات الكربيد، على تحسين كفاءة إزالة المواد. كما يُعدّ التحكم في سرعات القطع ومعدلات التغذية أمرًا بالغ الأهمية، وعادةً ما تُستخدم سرعات المغزل بين 4,000 و6,000 دورة في الدقيقة لتصنيع البولي بروبيلين، بمعدلات تغذية تتراوح بين 0.01 و0.02 بوصة لكل دورة.
تُعدّ طرق التبريد أساسيةً للتحكم في السلوك شبه البلوري للبولي بروبيلين. باستخدام نظام تبريد بالرذاذ أو التبريد بالغمر، يُمكن ضمان التحكم في درجة حرارة المادة، مما يمنع انصهارها ويقلل من تشوهها. يتيح هذا النهج المتكامل تشغيل البولي بروبيلين بسلاسة وانتظام، مما يضمن الحصول على أجزاء نهائية عالية الجودة.
تقنية Aطرق و To تحسين تصنيع البولي بروبيلين
يتضمن تحسين تشغيل البولي بروبيلين اختيار أدوات كربيد متينة وضبط معدلات التغذية وسرعات المغزل لمنع ارتفاع درجة الحرارة. تساعد الأدوات ذات زوايا الميلان العالية على تحسين تشطيب السطح ودقته. تُعدّ معدلات التغذية المنخفضة وسرعات المغزل العالية الخيار الأمثل لقطع البولي بروبيلين بكفاءة. يساعد استخدام سوائل التبريد القائمة على الماء على تقليل تراكم الحرارة وتحسين التشطيب، مما يضمن الحصول على قطع عالية الجودة ودقيقة.
اختيار أدوات القطع ومواد الأدوات المناسبة
يُعد اختيار أدوات القطع وموادها المناسبة أمرًا بالغ الأهمية لنجاح عملية تصنيع البولي بروبيلين. غالبًا ما تُعدّ أدوات الكربيد الخيار الأمثل نظرًا لمقاومتها الممتازة للتآكل، ومتانتها العالية، وقدرتها على الحفاظ على حافة قطع حادة طوال عملية التصنيع. تضمن أدوات الكربيد توزيع قوى القطع بشكل صحيح، مما يمنع التشوه ويضمن دقة القطع.
للقطع الأكثر تعقيدًا، تُعدّ الأدوات ذات زوايا الميل الأعلى، مثل تلك المصممة خصيصًا للبلاستيك، مثالية. تُقلل هذه الأدوات الاحتكاك، مما يُقلل من توليد الحرارة أثناء تشغيل البولي بروبيلين. يُؤدي انخفاض تراكم الحرارة إلى تحسين تشطيبات الأسطح ودقة أبعادها، وهو أمر بالغ الأهمية للتطبيقات التي تتطلب تحمّلات دقيقة. بالإضافة إلى ذلك، يُمكن لاختيار مادة الأداة المناسبة أن يُطيل عمرها بشكل كبير، مما يُقلل من تكاليف الإنتاج الإجمالية.
تحسين معدلات التغذية وسرعات المغزل
يُعدّ تحسين معدلات التغذية وسرعات المغزل أمرًا أساسيًا لنجاح عملية تصنيع البولي بروبيلين. في معالجة البولي بروبيلين، يُعدّ تحقيق التوازن الصحيح بين هذه المعايير أمرًا أساسيًا لضمان نتائج معالجة عالية الجودة ومنع مشاكل مثل ارتفاع درجة الحرارة والتشوه. يتطلب البولي بروبيلين، كونه مادة لدنة حرارية لينة، عناية فائقة بسرعات القطع. بالنسبة لهذه المادة، يُعدّ معدل التغذية المنخفض (عادةً 10-15 بوصة في الدقيقة) وسرعة المغزل الأعلى (حوالي 4,000-6,000 دورة في الدقيقة) الخيار الأمثل. يسمح هذا المزيج لأداة القطع بربط المادة بكفاءة أكبر، مما يقلل الحرارة المتولدة أثناء عملية التصنيع. يمكن أن يؤدي تراكم الحرارة الزائدة إلى تليين البولي بروبيلين، مما يؤدي إلى عدم دقة الأبعاد وعيوب السطح. من خلال تحسين هذه المعايير، يمكنني ضمان قطع أكثر سلاسة والحفاظ على سلامة المادة طوال العملية، مع تحسين كفاءة التصنيع الإجمالية.
استخدام سوائل التبريد لتقليل تراكم الحرارة
يُعدّ استخدام سوائل التبريد بفعالية خطوةً حاسمةً في تشغيل البولي بروبيلين، خاصةً نظرًا لحساسية المادة للحرارة. أثناء التشغيل، يُولّد الاحتكاك بين أداة القطع والبولي بروبيلين حرارةً كبيرةً، مما قد يؤدي إلى تشوّه أو ذوبان أو سوء تشطيب السطح إذا لم يُدار بشكل صحيح. من واقع خبرتي، تُعدّ سوائل التبريد القائمة على الماء الأكثر فعاليةً في تشغيل البولي بروبيلين، إذ تُساعد على تبديد الحرارة بسرعة، مما يُحافظ على درجة حرارة ثابتة للمادة. عادةً، يُستخدم معدل تدفق سائل التبريد الذي يتراوح بين لتر ولترين في الدقيقة تقريبًا لتحقيق تبريد مستقر. لا يُقلّل استخدام سوائل التبريد من الضرر الحراري فحسب، بل يُحسّن أيضًا من جودة السطح النهائي من خلال تقليل الاحتكاك أثناء عملية القطع.
في بعض الحالات، عند العمل على أجزاء أرق أو خواص دقيقة، أختار أنظمة التبريد الهوائي أو أنظمة الرذاذ. تنفث هذه الأنظمة الهواء أو رذاذًا ناعمًا مباشرةً على منطقة القطع، مما يخفض درجة الحرارة بفعالية دون إغراق قطعة العمل بسائل التبريد. يعمل التبريد الهوائي بكفاءة عند التشغيل بسرعات منخفضة أو عند الحاجة إلى تشطيبات دقيقة. من خلال تحسين استخدام سائل التبريد، يمكنك الحفاظ على دقة الأبعاد، وزيادة عمر الأداة، وتقليل احتمالية حدوث عيوب في أجزاء البولي بروبلين، مما يضمن نتائج عالية الجودة وموثوقة.
الحلول المشتركة Fأو مشاكل تصنيع البولي بروبيلين
لتحسين تشغيل البولي بروبيلين، من الضروري معالجة مشاكل مثل تراكم الحرارة والتشوه وتشطيب السطح. موازنة الحرارة مع تبريد الهواء وضبط معدلات التغذية تمنع التشوه. تضمن أنظمة التحكم الرقمي (CNC) المتقدمة دقة الأبعاد، بينما تقلل الأدوات المتخصصة، مثل قواطع النهايات أحادية التجويف، من تأثير المرونة. كما يُحسّن ضبط الإعدادات لتقليل الاهتزازات جودة القطع، مما يضمن نتائج أفضل عند تشغيل البولي بروبيلين.
موازنة الحرارة والتبريد أثناء التشغيل
يُعدّ موازنة الحرارة والتبريد أثناء تشغيل البولي بروبيلين أحد أهم الجوانب لضمان جودة عالية في النتائج. فالبولي بروبيلين عرضة للتشوه بسبب انخفاض درجة انصهاره، لذا فإنّ إدارة الحرارة المتولدة أثناء التشغيل أمرٌ بالغ الأهمية. ويمكن أن يكون استخدام المزيج المناسب من أساليب التبريد، مثل التبريد بالهواء أو نظام الرذاذ، وضبط سرعات القطع لتحسين تبديد الحرارة، فعّالاً للغاية.
على سبيل المثال، أستخدم عادةً سرعة دوران للمغزل تبلغ 6,000 دورة في الدقيقة، بمعدلات تغذية تتراوح بين 15 و20 بوصة في الدقيقة (IPM) للحفاظ على نطاق درجة حرارة مثالي ومنع تشوه المادة. لا يساعد التبريد الفعال في الحفاظ على دقة الأبعاد فحسب، بل يُطيل أيضًا عمر الأداة ويُحسّن التشطيب العام للسطح أثناء تشغيل البولي بروبيلين. وقد حقق هذا النهج باستمرار أفضل النتائج، مما يضمن قطعًا مُشَكَّلة بسلاسة ودقة.
التحكم الدقيق وتقليل الأخطاء
يُعدّ التحكم الدقيق أمرًا بالغ الأهمية في تصنيع البولي بروبيلين لضمان استيفاء القطع للمواصفات ومعايير الجودة المطلوبة. وقد أثبتت أنظمة التحكم الرقمي المتقدمة (CNC) التي تستخدم حلقات التغذية الراجعة المتكاملة قدرتها على الحفاظ على الاتساق طوال عملية التصنيع. تتيح هذه الأنظمة تعديلات آنية لمعايير القطع، مثل سرعة المغزل ومعدلات التغذية ومسارات الأدوات، مما يضمن تصحيح أي انحراف فورًا.
في تصنيع البولي بروبيلين، أستخدم غالبًا ماكينات CNC بتفاوتات ±0.002 بوصة لتحقيق الدقة البُعدية الدقيقة المطلوبة للتطبيقات الحرجة. بالإضافة إلى ذلك، من خلال تحسين التركيب، بما في ذلك التركيبات وأجهزة التثبيت المناسبة، يتم تقليل أي أخطاء مرتبطة بحركة القطع أو اهتزازها، مما يضمن دقة وموثوقية المنتج النهائي. يضمن هذا المستوى من التحكم المستمر إنتاج قطع بولي بروبيلين عالية الجودة وخالية من العيوب، تلبي معايير الصناعة الصارمة.
استخدام الأدوات والتعديلات المتخصصة
يُعد استخدام أدوات متخصصة أمرًا بالغ الأهمية لتحقيق نتائج عالية الجودة في تشغيل البولي بروبيلين. تُعد أدوات القطع، مثل قواطع الطرف أحادية الحافة، فعّالة بشكل خاص في تشغيل البولي بروبيلين، لأنها تُزيل الرقائق بكفاءة أكبر، وتُقلل من تراكم الحرارة، وتمنع إعادة لحام المادة بالأداة. كما تتميز هذه الأدوات بكفاءتها العالية في التحكم في مرونة البولي بروبيلين، والتي قد تُسبب مشاكل مثل الالتواء أو التشوه في ظروف معينة.
لقد وجدت أن الأدوات ذات الطلاءات الخاصة، مثل TiN (نيتريد التيتانيوم)، تعمل أيضًا على تحسين عمر الأداة وتوفير تشطيب أفضل للسطح عن طريق تقليل الاحتكاك وتوليد الحرارة.
بالإضافة إلى اختيار الأدوات، من المهم أيضًا التأكيد على أهمية ضبط إعدادات التشغيل لتقليل الاهتزاز. من خلال ضمان تثبيت قطعة العمل بإحكام وتوزيع قوى القطع بالتساوي، يمكننا تقليل احتمالية تشوه الأجزاء بشكل كبير أثناء تشغيل البولي بروبلين.
على سبيل المثال، تساعد آلة CNC مُعايرة جيدًا، ذات مسارات أدوات دقيقة، إلى جانب أنظمة تخميد الاهتزازات، في الحفاظ على ثبات الأبعاد، خاصةً عند العمل مع أجزاء رقيقة الجدران أو معقدة. ينتج عن هذا النهج الدقيق أجزاء ذات تشطيبات أكثر سلاسة وتفاوتات أدق، وهو أمر ضروري لمكونات البولي بروبيلين المستخدمة في صناعات مثل الطب والسيارات والتغليف.
الاستخدامات Aالصناعات التي تستخدم البولي بروبيلين
يُستخدم البولي بروبيلين في صناعات مثل السيارات، والطب، والتغليف، والسلع الاستهلاكية، نظرًا لمقاومته الكيميائية، وخفة وزنه، ومرونته. ويُستخدم في أجزاء السيارات، مثل مصدات السيارات ولوحات القيادة، والأدوات الطبية مثل الحقن وأكياس المحاليل الوريدية، ومواد التغليف، والأدوات المنزلية. كما يُستخدم البولي بروبيلين في صناعات مثل الكهرباء، والمنسوجات، والمعدات الصناعية، بفضل متانته وقدرته على تحمل الصدمات.
| حلول | أمثلة التطبيق | الخصائص الرئيسية المؤثرة على الاستخدام |
| سيارات | مصدات، لوحات القيادة، والألواح الداخلية | خفيفة الوزن، مقاومة للمواد الكيميائية، ومرونة |
| خدمات الطبية | الحقن، وأكياس المحاليل الوريدية، والصواني الطبية | مقاومة كيميائية، توافق حيوي، خفيفة الوزن |
| تجيهز المنصة و تسليمها | الحاويات والزجاجات والأفلام | المتانة، وخفة الوزن، ومقاومة التآكل |
| بضائع المستهلكين | مكونات الأثاث والأدوات المنزلية | المتانة، مقاومة التآكل، المرونة |
| معدات صناعية | أغلفة الآلات والصمامات والخزانات | مقاومة المواد الكيميائية، مقاومة الصدمات، المتانة |
| كهرباء | عزل الكابلات والموصلات والعلب الكهربائية | خصائص العزل، المرونة، المقاومة الكيميائية |
| المنسوجات والأقمشة | الأقمشة غير المنسوجة والسجاد والمفروشات | خفيفة الوزن، ومرونة، ومتانة، ومقاومة للمواد الكيميائية |
الأسئلة الشائعة
ما هي عيوب البولي بروبلين؟
البولي بروبيلين، على الرغم من تعدد استخداماته، له عيوبه. من واقع خبرتي، يمكن أن تُسبب صلابته المنخفضة تشوهًا تحت الضغط، خاصةً في الأجزاء رقيقة الجدران. إضافةً إلى ذلك، فإن ضعف مقاومته للأشعة فوق البنفسجية يعني أنه قد يتحلل عند تعرضه لأشعة الشمس مع مرور الوقت. كما تُشكل درجة انصهاره المنخفضة (160-170 درجة مئوية للبوليمرات المتجانسة) تحديات أثناء التشغيل الآلي، مما يؤدي إلى مشاكل مثل الالتواء أو تراكم الحرارة. على الرغم من هذه العيوب، يظل البولي بروبيلين مادة فعالة من حيث التكلفة للعديد من التطبيقات. باستخدام التقنيات الصحيحة والتشغيل الآلي الدقيق، يُمكن التغلب على هذه التحديات بفعالية، مما يضمن نتائج عالية الجودة.
لماذا يستخدم البولي بروبلين في الهندسة؟
يُستخدم البولي بروبيلين على نطاق واسع في الهندسة بفضل مقاومته الكيميائية الممتازة، وكثافته المنخفضة، ومقاومته الجيدة للتعب. بفضل قوة شده التي تتراوح بين 30 و50 ميجا باسكال، واستطالته عند الكسر التي تتراوح بين 200 و600%، فهو مناسب للأجزاء المعرضة لإجهاد متكرر. كما أن انخفاض تكلفته، وسهولة تصنيعه، وقدرته على تحمل البيئات القاسية تجعله مثاليًا للتطبيقات في صناعات السيارات، والطب، والمعالجة الكيميائية. وقد وجدتُ في العديد من طلبات التصنيع أن مرونته تسمح باستخدامه في صنع مفصلات متحركة وأشكال معقدة، مما يجعله خيارًا متعدد الاستخدامات لمجموعة متنوعة من التطبيقات.
ما مدى قوة البلاستيك البولي بروبلين؟
يتميز بلاستيك البولي بروبيلين بقوة شد تتراوح بين 30 و50 ميجا باسكال، مما يوفر توازنًا جيدًا بين القوة والمرونة لمختلف التطبيقات. يتميز باستطالة عند الكسر تتراوح بين 200% و600%، مما يسمح له بتحمل الإجهاد والانفعال المتكرر دون أي تلف. ورغم أنه ليس بصلابة بعض اللدائن الهندسية الأخرى، إلا أن مقاومته الكيميائية الممتازة ومقاومة التعب تجعله مناسبًا للبيئات الصعبة في صناعات مثل السيارات والطب والتعبئة والتغليف.
ما هي سجادة البولي بروبيلين المُجمدة حراريًا؟ وكيف تُستخدم؟
سجادة البولي بروبيلين المُجمّعة حراريًا مصنوعة من ألياف البولي بروبيلين التي أُعالجها حراريًا لتثبيت الألياف في مكانها، مما يُعزز متانتها وملمسها ومقاومتها للتآكل. تتضمن العملية تطبيق الحرارة على الألياف، مما يُساعدها على الحفاظ على شكلها ومقاومة التشوه. تُستخدم هذه السجادات غالبًا في المناطق ذات الحركة المرورية الكثيفة نظرًا لمقاومتها للبقع، وانخفاض امتصاصها للرطوبة، وسهولة صيانتها. تتميز سجادات البولي بروبيلين المُجمّعة حراريًا بخفة وزنها وفعاليتها من حيث التكلفة، وهي مثالية للاستخدامات السكنية والتجارية.
ما هو الخيار الأفضل لحام بوليمر البولي بروبلين؟
الخيار الأمثل للحام البولي بروبيلين (PP) هو استخدام لحام الهواء الساخن أو لحام البثق. يستخدم لحام الهواء الساخن تيارًا من الهواء الساخن لإذابة حواف البولي بروبيلين، مما يسمح لها بالالتحام معًا. أما بالنسبة للوصلات عالية المتانة، فأُفضل لحام البثق، حيث يُوضع البولي بروبيلين المنصهر عبر فوهة لربط الأجزاء. تتطلب كلتا الطريقتين تحكمًا دقيقًا في درجة الحرارة لتجنب التلف، ويُوصى باستخدام نطاق درجة حرارة لحام يتراوح بين 250 و280 درجة مئوية لضمان التحام مثالي دون المساس بسلامة المادة.
خاتمة
يقدم البولي بروبيلين مزايا عديدة في التشغيل الآلي، إلا أنه يواجه تحدياته الخاصة، مثل التشوه والانصهار وعدم دقة الأبعاد. لتحقيق أفضل النتائج، من الضروري فهم خصائص المادة وتطبيق التقنيات المناسبة بعناية. باختيار الأدوات المناسبة، والتحكم في درجات الحرارة، وتحسين سرعات القطع، يمكنك إنتاج قطع بولي بروبيلين عالية الجودة مصممة خصيصًا لتطبيقاتك. هل واجهت أي تحديات في التشغيل الآلي باستخدام البولي بروبيلين؟ شارك تجربتك، ولنناقش معًا كيف يمكننا التغلب عليها لتحقيق نتائج أفضل!
















