
تُعدّ دقة التمركز في عمليات الخراطة باستخدام الحاسوب (CNC) شرطًا أساسيًا للجودة في تصنيع الأعمدة الدقيقة، لا سيما أعمدة نقل الحركة، والأعمدة المتدرجة، والبطانات، والأكمام الدقيقة، والموصلات، وغيرها من المكونات الدوارة. عندما يحتوي جزء ما على أقطار خارجية متعددة متحدة المركز، أو ثقوب داخلية، أو أكتاف، أو أسطح تزاوج دقيقة، فإن التحكم في التفاوتات البُعدية الفردية وحدها قد لا يكون كافيًا لضمان التجميع السليم وأداء التشغيل الأمثل. إذا تجاوزت دقة التمركز أو الانحراف القطري التفاوت المحدد، فقد يتعرض المكون للاهتزاز، أو الدوران اللامركزي، أو التآكل غير المتساوي، أو صعوبات في التجميع أثناء التشغيل. يمكن لعمليات الخراطة باستخدام الحاسوب (CNC) تحسين دقة التمركز وتناسق الدفعات من خلال أداء مستقر للمغزل، وتثبيت مناسب للقطعة، وبيانات مرجعية ثابتة للتصنيع، وتعويض دقيق للأداة، وفحص أثناء عملية التصنيع. تقدم شركة TiRapid خدمات الخراطة باستخدام الحاسوب (CNC) للأعمدة والأكمام وغيرها من المكونات الدوارة، مع إمكانيات التصنيع الدقيق، ودعم التصميم للتصنيع (DFM)، وفحص الجودة.
لماذا يؤثر مركزية الخراطة باستخدام الحاسوب على أداء الأجزاء الدقيقة؟
بالنسبة لمكونات الأعمدة، لا يُعدّ التمركز شرطًا بُعديًا معزولًا، بل يرتبط ارتباطًا وثيقًا بدقة الدوران، وملاءمة التجميع، وأداء المحامل، وعمر خدمة المكون. عندما يحتوي جزء ما على أقطار أعمدة متعددة، وثقوب داخلية، وأجزاء ملولبة، وأكتاف تحديد المواقع، فإن العلاقة بين محاورها المركزية تؤثر بشكل مباشر على الأداء النهائي للتجميع. يجب أن تحافظ المكونات الدوارة الدقيقة المستخدمة في المحركات، وعلب التروس، ومعدات الأتمتة، وأنظمة نقل الحركة في السيارات، والآلات الدقيقة على دوران مستقر. يمكن أن يؤدي عدم المحاذاة الكبير بين أجزاء العمود المختلفة إلى توليد قوى شعاعية واهتزازات إضافية، مما قد يؤثر على استقرار تشغيل النظام بأكمله. في عمليات الخراطة الدقيقة باستخدام الحاسوب (CNC)، يجب مراعاة التحكم في التمركز طوال مراحل تصميم الجزء، وتثبيت قطعة العمل، وتسلسل التشغيل، والفحص النهائي، بدلًا من الاعتماد على الفحص النهائي فقط لتحديد المشكلات.
ترتبط المركزية ارتباطًا وثيقًا بالانحراف القطري
قد تُحدد الرسومات الهندسية التمركز، أو الانحراف الدائري، أو الانحراف الكلي، وذلك حسب المتطلبات الوظيفية للمكون. بالنسبة للأجزاء الدوارة، يُوفر الانحراف القطري مؤشرًا عمليًا لمدى انحراف السطح المُشَكَّل عن المحور المرجعي أثناء الدوران، بينما يصف التمركز العلاقة بين مركز الميزة المُتحكَّم بها ومحور الإسناد. أثناء الإنتاج، يُمكن أن يُقلل تشغيل أقطار متعددة للأعمدة في عملية إعداد واحدة من أخطاء إعادة التموضع ويُساعد في الحفاظ على العلاقة بين الميزات المختلفة. قد يستخدم مُورِّدو آلات الخراطة CNC الدقيقة مؤشرات قياس، أو كتل V، أو مقاييس مُخصصة، أو معدات CMM للفحص، وذلك حسب متطلبات الرسم وهندسة الجزء.
تتطلب مكونات العمود تحكمًا دقيقًا في التمركز
غالبًا ما تحتوي مكونات الأعمدة على عدة مناطق تشغيل، تشمل مقاعد المحامل، وأسطح منع التسرب، وأكتاف التثبيت، والأجزاء الملولبة، ونهايات التوصيل. عندما يتعين على هذه المناطق الدوران معًا أو التداخل بدقة مع مكونات أخرى، فإن التحكم في كل قطر على حدة لا يكفي لضمان أداء التجميع. على سبيل المثال، قد يفي مقعدا محمل على عمود واحد بتفاوتات الأبعاد المحددة، مع وجود انحراف محوري كبير بينهما. بعد التجميع، قد تتسبب هذه الحالة في زيادة مقاومة الدوران، أو الاهتزاز، أو التآكل المبكر. بالنسبة لأعمدة نقل الحركة الدقيقة، وأعمدة مفاصل الروبوتات، وأعمدة معدات الأتمتة، والأعمدة الميكانيكية الدقيقة، يجب تحديد نقاط الإسناد الحرجة ومناطق التداخل خلال مرحلة التصميم، والحفاظ عليها باستمرار طوال عملية الخراطة باستخدام الحاسوب (CNC).
ما هي العوامل التي تؤثر على التمركز في عمليات الخراطة باستخدام الحاسوب؟
تتأثر دقة التمركز في عمليات الخراطة باستخدام الحاسوب (CNC) بحالة الماكينة، والأدوات المستخدمة، وخصائص قطعة العمل، وطريقة تثبيتها، ومعايير القطع، والتغيرات الحرارية. ويمكن أن يؤدي أي تغيير كبير في أي من هذه العوامل إلى زيادة الانحراف المحوري أو القطري في مكونات الأعمدة الدقيقة. كما تُحدد معلومات الخراطة من TiRapid دقة المغزل، وصلابة الماكينة، وطرق التثبيت، وحالة الأداة، والتغيرات الحرارية كعوامل مهمة تؤثر على دقة الخراطة.
تحدد دقة المغزل استقرار الدوران
يدور مغزل مخرطة CNC قطعة العمل أثناء التشغيل، لذا تؤثر دقة المغزل بشكل مباشر على حالة القطع. إذا كان المغزل يعاني من انحراف زائد، أو تآكل في المحامل، أو تدهور في الدقة بعد التشغيل لفترات طويلة، فقد لا يتمكن حتى مسار الأداة المبرمج بدقة من تحقيق مركزية ثابتة. تتطلب عملية الخراطة الدقيقة باستخدام CNC فحصًا دوريًا لحالة المغزل، ودقة موضع البرج، وهندسة الماكينة، يليه الصيانة والمعايرة المناسبة بناءً على استخدام الماكينة. يساعد أساس الماكينة الثابت على تقليل الانحراف البُعدي أثناء الإنتاج على دفعات، ويُحسّن من قابلية التكرار بين عمليات الإنتاج المختلفة.
تحدد عملية تثبيت المشغولة استقرار المرجع
يُعد تثبيت قطعة العمل عاملاً حاسماً يؤثر على مركزية عملية الخراطة باستخدام آلات CNC. تُناسب الظروف القياسية ثلاثية الفكوك العديد من المكونات الدورانية التقليدية، ولكن قد تتطلب الأعمدة المتدرجة الدقيقة، والأكمام ذات الجدران الرقيقة، والأعمدة الطويلة، أساليب تثبيت أكثر استقراراً. قد يؤدي عدم كفاية طول التثبيت، أو عدم انتظام قوة التثبيت، أو وجود نتوءات على سطح التثبيت إلى عدم مركزية قطعة العمل. بالنسبة للمكونات ذات الأعمدة الطويلة، يمكن لدعامة ذيل المخرطة، أو الدعامات الثابتة، أو غيرها من الدعامات المساعدة، أن تُقلل من الاهتزاز والتشوه أثناء التشغيل. كما تُؤكد إرشادات التشغيل الدقيق من TiRapid على أهمية دعامة ذيل المخرطة، والدعامات الثابتة، وتقليل البروز عند تشغيل المكونات ذات الأعمدة الطويلة.
قد يتسبب تآكل الأدوات في حدوث أخطاء في الأبعاد والهندسة
مع مرور الوقت واستخدام أداة القطع، يؤدي التآكل تدريجيًا إلى تغيير حالة القطع الفعلية. قد لا تؤثر التغييرات الطفيفة أثناء التشغيل الأولي على الأداء الوظيفي بشكل مباشر، ولكن أثناء عمليات التشطيب، يمكن أن تؤدي التغييرات في نصف قطر رأس الأداة، أو حالة حافة القطع، أو موضع الأداة إلى انحرافات في القطر، وتغيرات في جودة السطح، واختلافات في الدقة الهندسية. بالنسبة لإنتاج الخراطة باستخدام آلات CNC بكميات كبيرة، يمكن للمصنعين وضع إجراءات لإدارة عمر الأدوات، وإجراء فحص أولي للعينات، ومراقبة الأبعاد الحرجة أثناء الإنتاج، واستبدال الأدوات أو تعويضها قبل أن تصل إلى حدود التآكل. يساعد ذلك في تقليل مشاكل الاتساق في دفعات الإنتاج الكبيرة.
كيف يمكن لعمليات الخراطة باستخدام الحاسوب التحكم في التمركز؟
يتطلب التحكم في التمركز في عمليات الخراطة الدقيقة أكثر من مجرد استخدام آلة عالية الدقة. يجب أن تحدد عملية التشغيل المناسبة أيضًا نقطة مرجعية للتحديد، وطريقة تثبيت قطعة العمل، وتسلسل عمليات التشغيل الخشن والتشطيب، ونقاط الفحص وفقًا لهندسة القطعة. كلما كانت عملية التشغيل أكثر استقرارًا وقلّت تغييرات النقطة المرجعية، كان من الأسهل الحفاظ على علاقات التمركز بين العناصر المختلفة.
تقليل عمليات التثبيت المتكررة
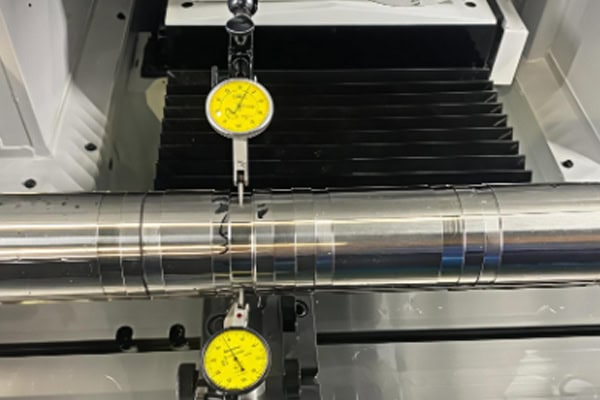
عندما يحتوي أحد المكونات على عدة خصائص يجب أن تظل متحدة المركز، فإن إكمال الخصائص الأساسية في عملية تثبيت واحدة كلما أمكن ذلك يقلل من أخطاء تحديد المواقع. يؤدي التثبيت المتكرر إلى ظهور أخطاء جديدة في تحديد المواقع، ويمكن أن تُغير كل عملية إعادة تموضع محور قطعة العمل. بالنسبة لمكونات الأعمدة، يمكن تشكيل المرجع الأساسي أولاً ثم استخدامه لإكمال الأقطار والأسطح والثقوب الأساسية الأخرى. يقلل هذا النهج من أخطاء تحديد المواقع المتراكمة ويُحسّن من دقة الأجزاء المصنعة باستخدام آلات CNC.
قم بوضع تسلسل مناسب لعمليات التخشين والتشطيب.
تُزيل عمليات التشغيل الخشن المواد الزائدة بكفاءة، بينما تُحدد عمليات التشطيب الأبعاد النهائية والدقة الهندسية. إذا تم إنتاج الأبعاد النهائية في عملية واحدة دون تحكم كافٍ في العملية، فقد يتسبب الإجهاد الداخلي وحرارة القطع وأحمال الأدوات في تغييرات في الأبعاد. عادةً ما تترك العملية المناسبة هامش تشطيب ملائم بعد التشغيل الخشن. وبذلك، يمكن لقطعة العمل أن تصل إلى حالة أكثر استقرارًا قبل تشطيب الأقطار والثقوب والأسطح الحرجة. بالنسبة للأعمدة الدقيقة، يمكن أيضًا استخدام التشغيل على مراحل وفقًا لخصائص المادة لجعل عملية التشطيب النهائية أكثر استقرارًا.
تحسين دعم مكونات العمود الطويل
قد تفتقر الأعمدة الطويلة والنحيفة إلى الصلابة الكافية، مما يؤدي إلى انحنائها أو اهتزازها أثناء القطع. وتؤثر هذه الظروف على دقة القطر، واستدارة الأعمدة، وتمركزها. ويمكن لدعامات ذيل المخرطة، أو المساند الثابتة، أو غيرها من الدعامات المساعدة، أن تقلل من البروز الفعال وتحد من التشوه الناتج عن قوى القطع. وبالنسبة للأعمدة الطويلة، ينبغي على المهندسين مراعاة موضع الأداة، واتجاه التشغيل، ومعايير القطع أثناء تخطيط العملية. وكلما زادت نسبة الطول إلى القطر، ازدادت أهمية تقييم الدعامات والتحكم في الاهتزازات خلال مرحلتي التسعير والتصميم الهندسي.
كيف ينبغي فحص التمركز في عمليات الخراطة الدقيقة باستخدام الحاسوب؟
بعد عملية التصنيع، يجب اختيار طريقة الفحص وفقًا للرسم الهندسي والمتطلبات الوظيفية للمكون. تشمل طرق الفحص الشائعة اختبار مؤشر القياس، وفحص كتلة V، وأجهزة القياس المتخصصة، وآلات قياس الإحداثيات. يمكن استخدام طرق فحص اقتصادية للمكونات الميكانيكية القياسية وفقًا لمتطلبات التفاوت المسموح بها، بينما قد تتطلب الأعمدة عالية الدقة، والمكونات الطبية، وأجزاء الطيران، ومكونات النقل الحساسة فحصًا أكثر شمولًا للأبعاد والهندسة. يجب دائمًا ربط طرق الفحص ببيانات الرسم والمتطلبات الوظيفية لضمان أن تعكس نتائج القياس بدقة أداء المكون الفعلي.
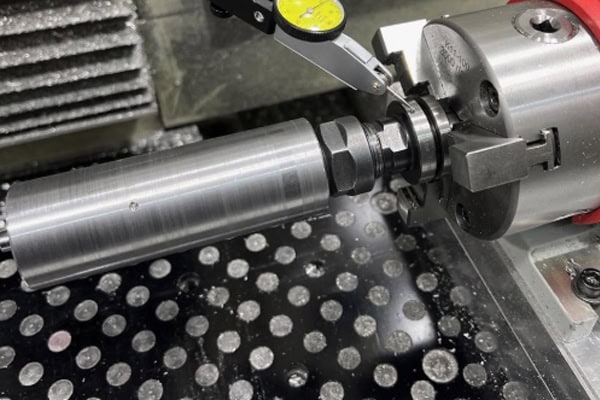
تُعد مؤشرات القياس مناسبة لإجراء فحص سريع للانحراف الشعاعي.
تُستخدم مؤشرات القياس بشكل شائع في ورش العمل لفحص الانحراف الدوراني. بعد تثبيت قطعة العمل بإحكام، يُوضع طرف المؤشر على السطح المراد فحصه. ثم تُدار قطعة العمل ببطء مع مراقبة حركة المؤشر لتحديد حالة الانحراف. تُعد هذه الطريقة بسيطة وفعالة لفحص العينة الأولى، والفحص أثناء عملية التصنيع، والتحقق السريع قبل الشحن. مع ذلك، قد تتأثر نتيجة القياس بطريقة تثبيت قطعة العمل، واختيار نقطة مرجعية، وموضع الفحص. ولتلبية متطلبات التفاوت الهندسي الدقيقة، قد يلزم استخدام معدات قياس أكثر دقة.
تُعد آلات قياس الإحداثيات مناسبة للفحص الهندسي المعقد.
تستطيع آلة قياس الإحداثيات قياس أبعاد وخصائص هندسية متعددة رقميًا، مع إنشاء نظام مرجعي وفقًا للرسم الهندسي. بالنسبة للأجزاء المصنعة بدقة عالية، والتي تتضمن أقطارًا متعددة للمحاور، وثقوبًا داخلية، وأسطحًا، وخصائص تحديد مواقع معقدة، يوفر فحص آلة قياس الإحداثيات بيانات قياس أكثر شمولًا. إذ يُمكن التحقق من الأبعاد الحرجة، والعلاقات الموضعية، والاستدارة، والخصائص المتعلقة بالمركزية، كما يُمكن إنشاء تقارير فحص. وقد يُقدم موردو خدمات التشغيل الدقيق تقارير فحص أولية أو تقارير جودة وفقًا لمتطلبات العميل، مما يُساعد فرق الهندسة والمشتريات على التحقق من مطابقة الأجزاء لمتطلبات التصميم المحددة.
ينبغي أن تتطابق متطلبات الفحص مع وظيفة الجزء
لا تتطلب جميع مكونات العمود دقة عالية للغاية في التمركز. فإذا لم يعتمد المكون على دقة دوران عالية جدًا، فإن التفاوتات الضيقة غير الضرورية قد تزيد من تكاليف التصنيع والفحص والتسليم. وقد تتطلب مقاعد المحامل وأسطح منع التسرب والمناطق الدوارة الدقيقة تحكمًا أدق بناءً على ظروف التجميع الفعلية. يجب أن تحدد الرسومات الهندسية بوضوح الأبعاد والخصائص الهندسية التي تؤثر بشكل مباشر على الوظيفة، مما يسمح لمورد التصنيع بتقييم عملية التصنيع وتقديم عرض سعر دقيق. ينبغي تحديد التفاوتات الحرجة وفقًا لمتطلبات التطبيق الفعلية بدلاً من تطبيق تفاوتات ضيقة للغاية بشكل موحد على كل ميزة.
كيفية اختيار شركة تصنيع قطع غيار دقيقة باستخدام تقنية الخراطة CNC لمكونات الأعمدة؟
بالنسبة للمشاريع التي تتطلب دقة عالية في التمركز، وقابلية تكرار ممتازة، وإنتاج دفعات مستقر، تُعدّ قدرات المورد الهندسية وإدارة الجودة بنفس أهمية مواصفات الآلة. عند البحث عن قطع مصنعة بدقة باستخدام تقنية الخراطة CNC، يمكن لفرق المشتريات تقييم معدات التشغيل، وخبرة العملية، وقدرات الفحص، ودعم التصميم للتصنيع، والتحقق من صحة النموذج الأولي، والقدرة الإنتاجية. توفر شركة TiRapid خدمات الخراطة CNC، ودعم التصميم للتصنيع، والتشغيل الدقيق لمواد تشمل سبائك الألومنيوم، والفولاذ المقاوم للصدأ، وسبائك التيتانيوم، والنحاس الأصفر، والنحاس، والبلاستيك الهندسي. تشير معلومات الخراطة CNC المنشورة إلى أن التفاوتات المحددة يمكن أن تصل إلى ±0.005 مم تقريبًا، وأن خشونة السطح النموذجية يمكن أن تصل إلى Ra 0.6، وذلك اعتمادًا على هندسة القطعة، والمادة، ومتطلبات الرسم.
تأكيد قدرات تصنيع الأعمدة الدقيقة
قبل تقديم الطلب، يُرجى تزويد مورد خدمات التصنيع باستخدام الحاسوب (CNC) برسم المكون ليتمكن الفريق الهندسي من مراجعة أقطار الأعمدة الحرجة، والثقوب الداخلية، والمركزية، والانحراف، والخيوط، ومتطلبات معالجة السطح. بالنسبة للأعمدة الطويلة، أو الأكمام ذات الجدران الرقيقة، أو الأعمدة ذات الأقطار الصغيرة، أو الأعمدة المتدرجة المعقدة، يجب على المورد أيضًا تأكيد نطاق التصنيع المتاح وطريقة الدعم.
- معدات الخراطة CNC الدقيقة
- القدرة على التعامل مع أقطار الأعمدة الحرجة والتجاويف الداخلية
- خبرة في تشغيل الأعمدة الطويلة
- التحكم في التمركز والانحراف
- القدرة على فحص العينة الأولى
- الدعم من مرحلة النموذج الأولي وحتى كميات الإنتاج
يُتيح التأكيد الفني الواضح لفرق المشتريات تقييم إمكانية التصنيع قبل الإنتاج ويقلل من مخاطر تغييرات العملية بعد بدء الإنتاج.
تقديم رسومات هندسية كاملة ونماذج ثلاثية الأبعاد باستخدام برامج التصميم بمساعدة الحاسوب (CAD).
لا ينبغي أن يعتمد عرض أسعار الخراطة الدقيقة باستخدام الحاسوب (CNC) على نموذج ثلاثي الأبعاد أساسي فقط. يجب أن يحدد الرسم الهندسي ثنائي الأبعاد بوضوح الأبعاد الحرجة، والمادة، وخشونة السطح، والتفاوتات المسموح بها، ومعايير الخيوط، والمتطلبات الهندسية. يساعد نموذج التصميم بمساعدة الحاسوب ثلاثي الأبعاد (CAD) المهندسين على فهم هندسة المكون بالكامل. إن توفير كلا الملفين يُحسّن من كفاءة مراجعة التصميم للتصنيع (DFM).
- STEP أو نماذج CAD ثلاثية الأبعاد أخرى
- رسومات هندسية بصيغة PDF أو DWG
- الصف المادي
- التفاوتات البُعدية الحرجة
- متطلبات التمركز أو الانحراف
- خشونة السطح
- متطلبات المعالجة السطحية
- كمية الطلب
- جدول التسليم المطلوب
كلما كانت المعلومات التقنية أكثر اكتمالاً، كان من الأسهل على المهندسين تحديد عملية التشغيل الآلي، وتكوين الأدوات، وخطة الفحص، وجدول الإنتاج، مما يدعم أيضًا تقديم عرض أسعار أكثر دقة لعمليات الخراطة باستخدام الحاسوب.
قم بإنتاج النماذج الأولية قبل الانتقال إلى الإنتاج على دفعات
بالنسبة لمكونات الأعمدة عالية الدقة، قد يؤدي البدء الفوري بالإنتاج بكميات كبيرة إلى زيادة مخاطر تعديل العمليات. تتيح النماذج الأولية المصنعة باستخدام آلات الخراطة CNC للمصنعين التحقق من اختيار المواد، وتثبيت القطع، والأدوات، وتسلسل عمليات التشغيل، وإجراءات الفحص قبل زيادة كميات الإنتاج. وبناءً على نتائج فحص النموذج الأولي، يمكن تعديل عملية التشغيل وتوحيدها. بمجرد الموافقة على النموذج الأولي، يمكن للمورد الانتقال إلى الإنتاج على دفعات مع عملية تصنيع أكثر استقرارًا، مما يقلل من احتمالية حدوث انحرافات في الأبعاد عبر كميات الإنتاج.
بالنسبة للمشاريع التي تتطلب أعمدة دقيقة، وبطانات، ووصلات، ومكونات دوارة أخرى، يمكن لفرق المشتريات تقديم الرسومات الهندسية، والنماذج ثلاثية الأبعاد، ومواصفات المواد، والتفاوتات الحرجة، ومتطلبات التمركز، والكميات، وجداول التسليم خلال مرحلة تقديم العروض. توفر شركة TiRapid خدمات الخراطة باستخدام الحاسوب (CNC) ودعم التصميم للتصنيع (DFM) بدءًا من تصنيع النماذج الأولية وحتى الإنتاج النهائي، ويمكنها تقييم إمكانية التصنيع وفقًا للهندسة والمتطلبات الخاصة بكل مكون.
















